

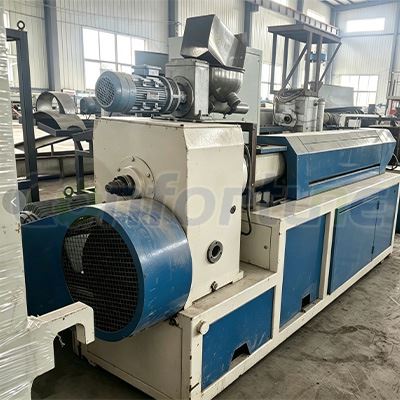
Som leverantör av använda plaströrsextruder handlar en av de vanligaste frågorna jag får från potentiella köpare om tryckområdet för dessa maskiner. Att förstå tryckområdet är avgörande eftersom det direkt påverkar kvaliteten och effektiviteten i produktionsprocessen för plaströr. I det här blogginlägget kommer jag att fördjupa de faktorer som bestämmer tryckområdet för en begagnad plaströrsextruder och varför det betyder något.
Förstå grunderna för extrudering av plaströr
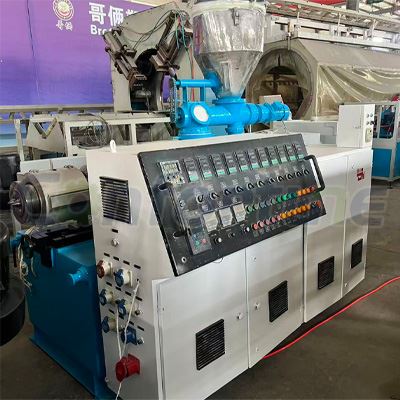
Innan vi diskuterar tryckområdet, låt oss kort förstå hur en plaströrsextruder fungerar. Processen med extrudering av plaströr innebär att smälta plastharts och tvinga det genom en munstycke för att bilda ett kontinuerligt rör. Extruderen består av en skruv i en uppvärmd fat. När skruven roterar, förmedlar den plastharts framåt, smälter den genom friktionsvärme och yttre uppvärmningselement och skjuter sedan den smälta plasten genom munstycket.


Faktorer som påverkar tryckområdet
Tryckområdet för en använt plaströrsextruder påverkas av flera faktorer:
1. Skruvdesign
Skruvkonstruktionen spelar en viktig roll för att bestämma det tryck som genereras i extrudern. Olika skruvgeometrier, såsom tonhöjd, flygdjup och kompressionsförhållande, kan påverka hur plasten förmedlas, smälts och trycksatt. Till exempel kommer en skruv med ett högt kompressionsförhållande att generera mer tryck när det komprimerar plasten mer effektivt.
2. Barrel och dö dimensioner
Diametern och längden på fatet, såväl som storleken och formen på matrisen, påverkar också tryckområdet. En mindre munöppning kommer att kräva mer tryck för att trycka den smälta plasten, medan en längre fat kan ge mer tid för plasten att smälta och bygga upp tryck.
3. Plastmaterialegenskaper
Den typ av plast som extruderas har en betydande effekt på tryckkraven. Olika plast har olika smältpunkter, viskositeter och flödesegenskaper. Till exempel har högdensitetspolyeten (HDPE) en relativt hög viskositet jämfört med någon annan plast, vilket innebär att det kräver mer tryck för att extrudera.
4. Extruderingshastighet
Hastigheten med vilken skruven roterar kan också påverka tryckområdet. Högre extruderingshastigheter kräver i allmänhet mer tryck för att upprätthålla ett jämnt flöde av plast genom munstycket. Att öka hastigheten för mycket kan dock leda till problem som ojämn smältning och dålig rörkvalitet.
Typiskt tryckområde
Tryckområdet för en använt extruder av plaströr kan variera mycket beroende på de faktorer som nämns ovan. I allmänhet kan trycket i extruderfatet variera från några hundra pund per kvadrat tum) till flera tusen psi. För småskaliga extruder som används för att producera tunnväggiga rör kan trycket ligga i intervallet 500-1500 psi. Å andra sidan kan stora industriella extruder som används för tjockväggiga rör eller högviskositetsplast kräva tryck på 3000-5000 psi eller ännu högre.
Betydelsen av rätt tryckområde
Att upprätthålla rätt tryckområde är viktigt av flera skäl:
1. Rörkvalitet
Trycket påverkar densiteten, väggtjockleken och ytfinansen på det extruderade röret. Om trycket är för lågt kan röret ha ojämn väggtjocklek, luftbubblor eller en grov yta. Omvänt, om trycket är för högt, kan det orsaka problem som svällning, där röret expanderar mer än önskat efter att ha lämnat munstycket.
2. Produktionseffektivitet
Att arbeta inom det optimala tryckområdet säkerställer en smidig och kontinuerlig extruderingsprocess. Detta minskar driftstopp på grund av blockeringar eller andra produktionsproblem, vilket leder till högre produktivitet och lägre produktionskostnader.
3. Utrustningslängd
Överdriven tryck kan sätta onödig stress på extruderkomponenterna, såsom skruv, fat och växellåda. Detta kan leda till för tidigt slitage, vilket ökar sannolikheten för nedbrytningar och kostsamma reparationer.
Tryckområde i våra använda plaströrsextruderare
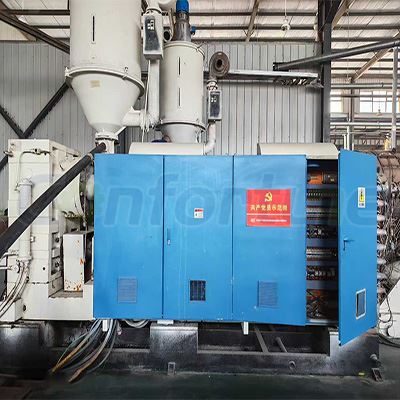
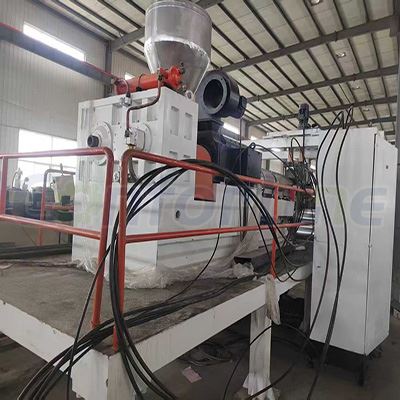
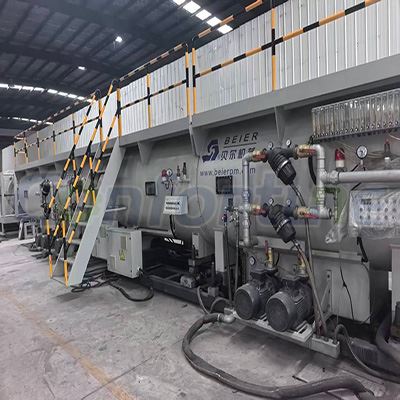
Hos vårt företag erbjuder vi ett brett utbud av använda extruder av plaströr med olika tryckfunktioner för att tillgodose våra kunders olika behov. VårSecond Hand HDPE Three - Layer Water Supply Pipe Production Lineär utformad för att fungera inom ett specifikt tryckområde som är optimerat för att producera högkvalitativa tre -skikt HDPE -vattenförsörjningsrör. På samma sätt vårAnvände PE Solid Wall Pipe Production LineochAnvände HDPE -röreksträngslinje PE -rörär konstruerade för att ge rätt tryck för effektiv och tillförlitlig produktion av fast vägg- och HDPE -rör.
Bestämma rätt tryckområde för din applikation
När du väljer en begagnad plaströrsextruder är det viktigt att överväga dina specifika produktionskrav. Här är några steg som hjälper dig att bestämma rätt tryckområde:
1. Identifiera plastmaterialet
Bestäm vilken typ av plast du extruderar och undersöker dess viskositet och flödesegenskaper. Detta ger dig en uppfattning om tryckkraven för det specifika materialet.
2. Definiera rörspecifikationerna
Tänk på diametern, väggtjockleken och längden på rören du vill producera. Mindre diameter och tjockare väggrör kan kräva högre tryck.
3. Utvärdera produktionsvolymen
Om du har en hög produktionsvolym kan du behöva en extruder som kan generera tillräckligt tryck vid högre extruderingshastigheter.
Kontakta oss för dina använda extruderbehov för plaströr
Om du är på marknaden för en begagnad plaströrsextruder och behöver hjälp med att bestämma rätt tryckområde för din applikation, tveka inte att kontakta oss. Vårt team av experter har lång erfarenhet inom extrudering av plaströr och kan ge dig värdefull rådgivning och vägledning. Vi erbjuder ett brett urval av högkvalitativa extruder av plaströr till konkurrenskraftiga priser. Oavsett om du letar efter en liten skala extruder för en start eller en stor industrimaskin för högvolymproduktion, har vi lösningen för dig.
Referenser
- Tadmor, Z., & Gogos, CG (2006). Principer för polymerbehandling. Wiley - Interscience.
- Rosato, DV, & Rosato, DP (2011). Handbok för formsprutning. Hanser Gardner Publications.