

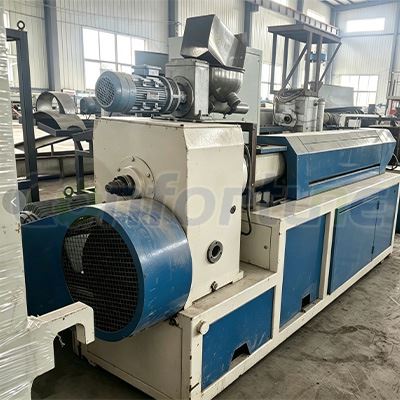
Hur är matningssystemet för en begagnad plaströrsextruder?
Som leverantör av begagnade plaströrsextrudrar har jag haft förmånen att arbeta nära dessa märkliga maskiner. Matningssystemet för en använd plaströrsextruder är en kritisk komponent som väsentligt påverkar den övergripande prestandan och kvaliteten på extruderingsprocessen. I den här bloggen kommer jag att fördjupa mig i utfodringssystemets krångligheter, utforska dess typer, komponenter och hur det fungerar för att säkerställa en smidig och effektiv drift.
Typer av utfodringssystem
Det finns i första hand två typer av matningssystem som vanligtvis används i plaströrsextruderare: volymetrisk matning och gravimetrisk matning.
Volumetrisk utfodring är en enkel och kostnadseffektiv metod. Den mäter volymen av plastmaterialet som matas in i extrudern. Detta system använder typiskt en skruv eller en bandtransportör för att transportera plastpellets eller granulat från tratten till extrudercylindern. Hastigheten på skruven eller transportören är inställd för att leverera en specifik volym material per tidsenhet. Noggrannheten i volymetrisk matning kan emellertid påverkas av faktorer såsom densiteten och flödesegenskaperna hos plastmaterialet. Om plastens densitet ändras kan den faktiska massan av materialet som matas in variera, vilket kan leda till inkonsekvenser i det extruderade rörets kvalitet.
Gravimetrisk matning är å andra sidan en mer exakt metod. Den mäter massan av plastmaterialet som matas. Detta system använder lastceller för att kontinuerligt övervaka vikten av materialet i behållaren och justera matningshastigheten därefter. Gravimetrisk matning säkerställer ett konstant massflöde av plast in i extrudern, oavsett variationer i materialets densitet. Detta resulterar i mer jämn produktkvalitet, eftersom det extruderade röret har en mer enhetlig diameter, väggtjocklek och fysiska egenskaper.
Komponenter i utfodringssystemet
Matningssystemet för en använd plaströrsextruder består av flera nyckelkomponenter:
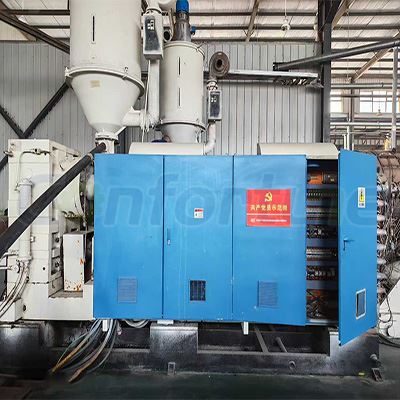
- Ficka: Tratten är behållaren där plastmaterialet förvaras innan det matas in i extrudern. Den finns i olika storlekar och former, beroende på extruderns kapacitet och vilken typ av plastmaterial som används. Tratten bör utformas så att plastmaterialet inte överbryggar eller sätts igen, vilket kan störa matningsprocessen.
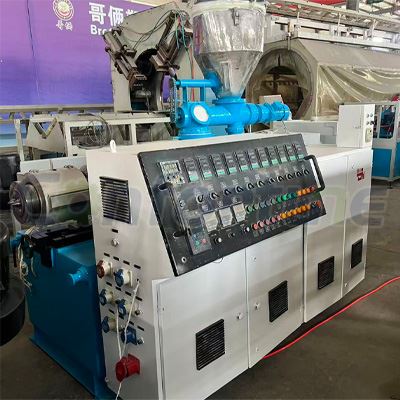
- Matare: Mataren ansvarar för att transportera plastmaterialet från behållaren till extrudercylindern. Som tidigare nämnt kan det vara en skruvmatare eller en bandtransportör. Mataren bör kunna kontrollera matningshastigheten noggrant för att säkerställa en konsekvent tillförsel av plastmaterial till extrudern.
- Blandningsenhet: I vissa fall kan plastmaterialet behöva blandas med tillsatser eller färgämnen innan det matas in i extrudern. Blandningsenheten används för att blanda dessa material noggrant för att säkerställa en homogen blandning. Detta kan vara en statisk mixer eller en dynamisk mixer, beroende på kraven för extruderingsprocessen.
- Sensorer och kontroller: För att säkerställa att matningssystemet fungerar korrekt, används sensorer för att övervaka olika parametrar såsom nivån på plastmaterialet i magasinet, matningshastigheten och materialets temperatur. Dessa sensorer är anslutna till ett styrsystem, som kan justera matningshastigheten och andra parametrar i realtid för att upprätthålla en stabil extruderingsprocess.
Hur utfodringssystemet fungerar
Driften av matningssystemet börjar med att plastmaterialet laddas i tratten. Mataren börjar sedan transportera materialet från tratten till extrudercylindern. I ett volymetriskt matningssystem ställs matarens hastighet in baserat på den önskade volymen material som ska matas per tidsenhet. I ett gravimetriskt matningssystem mäter lastcellerna kontinuerligt vikten av materialet i magasinet. Om vikten minskar justerar styrsystemet matarhastigheten för att upprätthålla ett konstant massflöde.
När plastmaterialet kommer in i extrudercylindern värms och smälts det av extruderns värmeelement. Den smälta plasten tvingas sedan genom ett munstycke, vilket ger röret dess form. Matningssystemet måste fungera i harmoni med extruderns övriga komponenter för att säkerställa en kontinuerlig och konsekvent extruderingsprocess.


Vikten av ett välfungerande utfodringssystem
Ett väl fungerande matningssystem är avgörande för framgången för plaströrsextruderingsprocessen. Här är några skäl till varför:
- Produktkvalitet: En jämn matningshastighet säkerställer att det extruderade röret har en enhetlig diameter, väggtjocklek och fysiska egenskaper. Detta är viktigt för att uppfylla de kvalitetskrav som marknaden kräver.
- Produktionseffektivitet: Ett tillförlitligt utfodringssystem minimerar stillestånd på grund av utfodringsproblem, som tilltäppning eller inkonsekvent utfodring. Detta ökar den totala produktionseffektiviteten och minskar produktionskostnaderna.
- Materialbesparingar: Genom att noggrant kontrollera matningshastigheten kan ett väldesignat utfodringssystem förhindra över- eller undermatning av plastmaterialet. Detta leder till materialbesparingar och minskar avfallet.
Våra erbjudanden
Som leverantör av begagnade plaströrsextrudrar förstår vi vikten av ett högkvalitativt matningssystem. Vi erbjuder ett brett utbud av begagnade plaströrsextrudrar med olika typer av matningssystem för att möta våra kunders olika behov. VårBegagnad PE-rörextruderingsutrustningär utrustad med avancerade utfodringssystem som säkerställer exakt och konsekvent utfodring. Det har vi ocksåbegagnad dubbelväggslinjeochAnvänd PE Solid Wall Pipe produktionslinjesom är designade för att tillhandahålla effektiva och pålitliga extruderingsprocesser.
Om du är på marknaden efter en begagnad plaströrsextruder, uppmuntrar vi dig att kontakta oss för en detaljerad diskussion. Vårt team av experter kan hjälpa dig att välja rätt maskin med rätt matningssystem för dina specifika behov. Oavsett om du är en småskalig tillverkare eller en storskalig industriverksamhet har vi lösningarna för att möta dina behov.
Referenser
- "Plastics Extrusion Technology" av John A. Brydson
- "Extrusion of Plastics: Theory and Practice" av Christopher Rauwendaal