

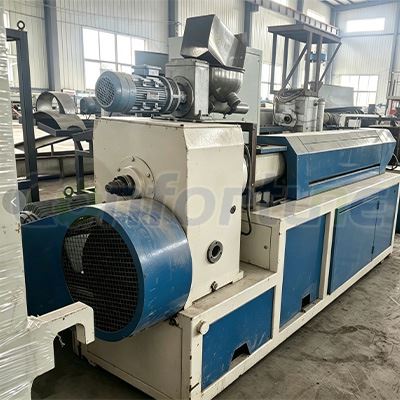
Att använda kontrollsystemet för en begagnad HDPE -rörmaskin kräver en omfattande förståelse av både maskinens funktionalitet och styrsystemets funktioner. Som leverantör av begagnade HDPE -rörmaskiner har jag sett från första hand vikten av korrekt drift vid att uppnå optimala produktionsresultat. I det här blogginlägget delar jag några insikter om hur man effektivt kan använda kontrollsystemet för en begagnad HDPE -rörmaskin.
Pre -Operation Checks
Innan kontrollsystemet startar är det avgörande att genomföra en serie förhandskontroller. Först inspektera maskinen visuellt för tecken på fysiska skador, såsom lösa bälten, skadade ledningar eller läckor. Se till att alla säkerhetsvakter är på plats och fungerar korrekt. Kontrollera smörjnivåerna för alla rörliga delar och fyll på vid behov.
Därefter verifierar du råmaterialförsörjningen. HDPE -hartset bör vara av lämplig betyg och fritt från föroreningar. Kontrollera behållaren för att se till att den är fylld med en tillräcklig mängd material. Kontrollera också uppvärmnings- och kylsystemen. Värmaren bör vara i gott skick och kylvattencirkulationssystemet bör vara ordentligt anslutna och ha tillräckligt med vattenflöde.
Slå på kontrollsystemet
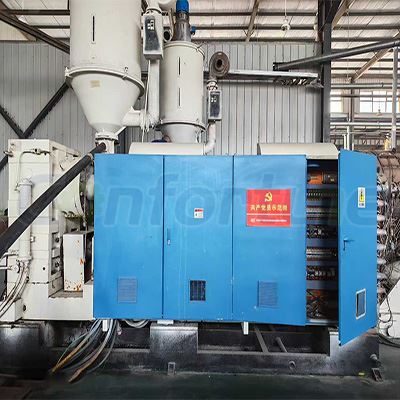
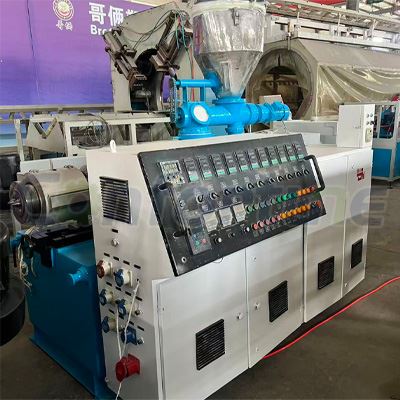
När kontrollkontrollerna är klar är det dags att slå på styrsystemet. De flesta använda HDPE -rörmaskiner har en huvudkontrollpanel som innehåller alla nödvändiga kontroller. Leta reda på strömbrytaren på kontrollpanelen och slå på den. Systemet kommer att starta sin själv - diagnostiska process, som kan ta några minuter.
Under själv - diagnostisk process kommer kontrollsystemet att kontrollera funktionaliteten för olika komponenter, såsom sensorer, värmare och motorer. Om några fel upptäcks visar kontrollpanelen en felkod. Se maskinens manual för att förstå innebörden av felkoden och vidta lämpliga korrigerande åtgärder.
Ställa in processparametrarna
Efter att kontrollsystemet framgångsrikt har passerat själv - diagnostisk process är det dags att ställa in processparametrarna. Dessa parametrar inkluderar temperatur, tryck, hastighet och extruderingshastighet.
Temperaturinställningar: Temperaturen på extruderfatet, dör och andra värmningszoner är avgörande för korrekt smältning och formning av HDPE -hartset. Olika sektioner av extrudern kan kräva olika temperaturer. Till exempel kan utfodringssektionen ha en lägre temperatur för att förhindra för tidig smältning, medan mätningssektionen kan ha en högre temperatur för bättre mjukgöring. Se maskinens manual eller hartstillverkarens rekommendationer för att ställa in lämpliga temperaturvärden. På kontrollpanelen använder du temperaturkontrollerna för att mata in önskade temperaturinställningar.
Tryckinställningar: Trycksensorer installeras på olika punkter i extrudern för att övervaka trycket från den smälta HDPE. Ställ in tryckgränserna för kontrollsystemet för att säkerställa en säker och effektiv drift. Om trycket överskrider setgränserna kan styrsystemet automatiskt stänga av maskinen för att förhindra skador.


Hastighetsinställningar: Hastigheten på skruven i extrudern, dragenheten och skäraren påverkar alla produktionshastigheten och kvaliteten på HDPE -rören. Justera hastighetsinställningarna på kontrollpanelen enligt önskad rörstorlek och produktionskrav. Till exempel kan ett större rör med större diameter kräva en långsammare skruvhastighet för att säkerställa korrekt fyllning av munstycket.
Extruderingshastighet: Extruderingshastigheten bestäms av kombinationen av skruvhastighet, temperatur och tryck. Ställ in extruderingshastigheten baserad på maskinens produktionskapacitet och marknadens efterfrågan. Du kan finjustera extruderingshastigheten under produktionsprocessen för att uppnå önskad rörväggtjocklek och kvalitet.
Starta extruderingsprocessen
När alla processparametrar är inställda är det dags att starta extruderingsprocessen. Aktivera skruvrotationen på kontrollpanelen. HDPE -hartset kommer att börja matas in i extruderfatet, där det kommer att värmas, smälts och skjutas mot munstycket.
Övervaka temperatur- och tryckavläsningarna på kontrollpanelen nära under de första stadierna i extruderingsprocessen. Gör nödvändiga justeringar för att säkerställa att processparametrarna förblir inom de inställda gränserna. När den smälta HDPE lämnar matrisen kommer den att ta formen på ett rör. Dragningen kommer sedan att dra röret ut ur matrisen med en kontrollerad hastighet, och skäraren kommer att skära röret till önskad längd.
Övervakning och kvalitetskontroll
Under produktionsprocessen är kontinuerlig övervakning avgörande för att säkerställa kvaliteten på HDPE -rören. Kontrollsystemet ger verklig tidsdata om olika processparametrar, såsom temperatur, tryck och hastighet. Kontrollera regelbundet dessa avläsningar för att upptäcka eventuella avvikelser från inställningsvärdena.
Förutom att övervaka processparametrarna, inspektera visuellt rören för eventuella defekter, såsom ytråhet, ojämn väggtjocklek eller bubblor. Om några defekter upptäcks, gör lämpliga justeringar av processparametrarna. Till exempel, om röret har en grov yta, kan det bero på felaktiga temperaturinställningar eller en igensatt. Rengör matrisen eller justera temperaturen i enlighet därmed.
Stäng av maskinen
När produktionskörningen är klar är det dags att stänga av maskinen. Stoppa först skruvrotationen på kontrollpanelen. Sedan reducerar du gradvis temperaturen på extruderfatet och dör till en säker nivå. Detta kommer att förhindra att HDPE -hartset charring och håller sig till komponenterna.
Stäng sedan av värmare och kylvattencirkulationssystemet. Töm behållaren till återstående HDPE -harts. Slutligen stäng av strömbrytaren på kontrollpanelen.
Felsökning av vanliga frågor
Även med korrekt drift kan använda HDPE -rörmaskiner stöta på vissa vanliga problem. Här är några felsökningstips:
Extruderingsfel: Om rören har ytfel eller ojämn väggtjocklek, kontrollera inställningar för temperatur, tryck och skruvhastighet. Se till att matrisen är ren och korrekt inriktad.
Motorfel: Om en motor inte startar eller fungerar oberoende, kontrollera de elektriska anslutningarna och motorns överbelastningsskydd. Kontrollera också motorn för alla tecken på överhettning eller skada.
Sensorfel: Om en sensor inte fungerar korrekt kan styrsystemet visa felaktiga avläsningar. Kontrollera sensorns ledningar och anslutningar. Byt ut sensorn vid behov.
Slutsats
Att använda kontrollsystemet för en begagnad HDPE -rörmaskin kräver en kombination av teknisk kunskap, noggrann observation och regelbundet underhåll. Genom att följa stegen som beskrivs i detta blogginlägg kan du säkerställa en säker och effektiv drift av maskinen, vilket resulterar i högkvalitativa HDPE -rör.
Om du är intresserad av att köpa en begagnad HDPE -rörmaskin erbjuder vi ett brett utbud av alternativ, inklusiveAndra - PE PE -extruderproduktionslinje,Använda rörledningsutrustning Produktionslinje till saluochBegagnad HDPE -rörextruderlinje. Kontakta oss för mer information och för att starta en upphandlingsförhandling.
Referenser
- Tillverkarens manual för den använda HDPE -rörmaskinen
- Teknisk litteratur om HDPE -röreksprutenprocesser