

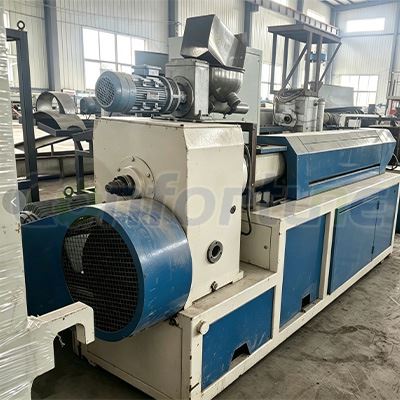
Som leverantör av begagnade rörsträngsprutmaskiner förstår jag den kritiska vikten av att säkerställa stabiliteten hos dessa maskiner under drift. En stabil begagnad rörextruder garanterar inte bara högkvalitativ rörproduktion utan minskar också stillestånds- och underhållskostnader. I den här bloggen kommer jag att dela med mig av några effektiva strategier för att säkerställa stabiliteten hos en använd rörextruder under drift.
1. Grundlig inspektion före drift
Innan du startar den använda rörextrudern är en omfattande inspektion nödvändig. Kontrollera först de mekaniska komponenterna. Undersök skruvarna, faten och kugghjulen för tecken på slitage. Utslitna skruvar kan leda till inkonsekvent mjukning och ojämn extrudering, vilket kommer att påverka rörens kvalitet och stabilitet. Om till exempel skruvgängorna är skadade kan plastmaterialet inte transporteras och smältas jämnt, vilket resulterar i variationer i rörets väggtjocklek.
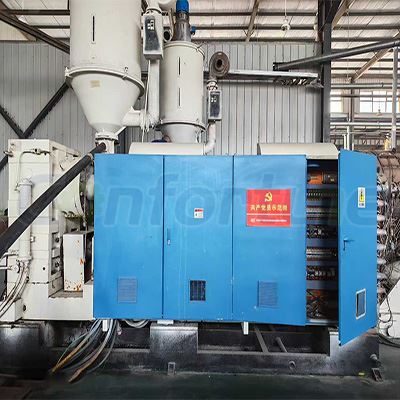
Inspektera även elsystemet. Leta efter lösa anslutningar, slitna ledningar eller skadade elektriska komponenter. Felaktiga elektriska delar kan orsaka plötsliga avstängningar eller oregelbunden drift av extrudern. En enkel lös anslutning i kontrollpanelen kan störa strömförsörjningen till värmeelementen, vilket leder till felaktig smältning av plasten.
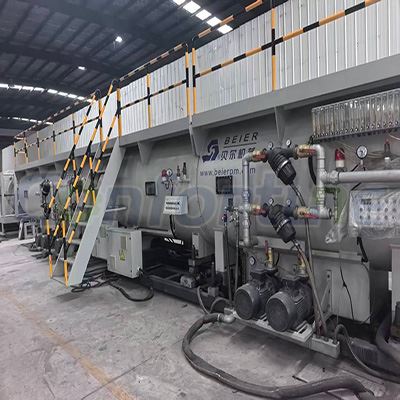
Kylsystemet behöver också uppmärksamhet. Se till att kylvattenrören inte är blockerade och att kylfläktarna fungerar som de ska. Överhettning kan skada extruderns komponenter och påverka kvaliteten på de extruderade rören. Om kylsystemet misslyckas kan plastmaterialet översmälta, vilket gör att rören deformeras under extruderingsprocessen.
2. Korrekt installation och inriktning
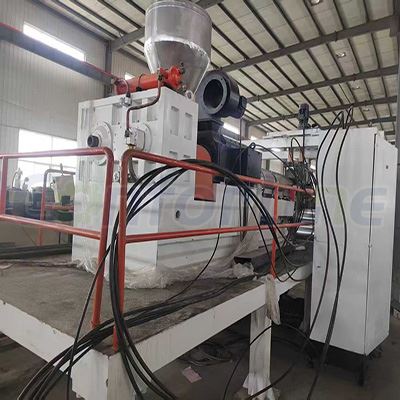
Korrekt installation och inriktning av den använda rörextrudern är grundläggande för dess stabila drift. Extrudern ska installeras på ett plant och stabilt underlag. Ett ojämnt underlag kan orsaka vibrationer under drift, vilket kan skada maskinens inre komponenter och påverka rörens kvalitet.
Korrekt inriktning av skruven och pipan är avgörande. Felinriktning kan leda till överdrivet slitage på skruven och pipan, samt dålig mjukgöring. När skruven inte är centrerad i cylindern kan plastmaterialet inte komprimeras och klippas jämnt, vilket resulterar i inkonsekventa röregenskaper.
Under installationsprocessen, följ tillverkarens riktlinjer noggrant. Använd lämpliga verktyg och tekniker för att säkerställa att alla komponenter är korrekt installerade. Rådgör vid behov med en professionell tekniker för att hjälpa till med installationen.
3. Högkvalitativa råvaror
Att använda högkvalitativa råmaterial är en nyckelfaktor för att säkerställa stabiliteten hos en begagnad rörextruder. Underlägsna plastmaterial kan innehålla föroreningar, inkonsekventa partikelstorlekar eller felaktiga smältpunkter. Dessa problem kan orsaka problem under extruderingsprocessen, såsom igensättning av extrudern, ojämn smältning och dålig rörkvalitet.
Skaffa dina råvaror från pålitliga leverantörer. Innan du använder en ny sats av råvaror, utför några tester för att säkerställa deras kvalitet. Kontrollera smältflödesindex, densitet och andra fysiska egenskaper hos plasten. Detta hjälper dig att avgöra om materialen är lämpliga för din extruder och de önskade rörspecifikationerna.


Till exempel, om du producerar HDPE-rör, se till att HDPE-hartset har rätt smältflödeshastighet för din extruders skruvdesign. Att använda ett harts med för - hög eller för låg smältflödeshastighet kan leda till extruderingsproblem och instabil rörproduktion.
4. Regelbundet underhåll och smörjning
Regelbundet underhåll är avgörande för den långsiktiga stabiliteten hos en använd rörextruder. Utveckla ett underhållsschema och håll dig till det. Detta bör innefatta uppgifter som att rengöra extrudern, kontrollera och byta ut slitna delar och kalibrera styrsystemen.
Att rengöra extrudern regelbundet hjälper till att förhindra uppbyggnad av plastrester och föroreningar. Rester kan samlas i skruven, cylindern och formen, vilket påverkar flödet av plastmaterialet och kvaliteten på rören. Använd lämpliga rengöringsmedel och verktyg för att rengöra extrudern noggrant.
Smörjning är också avgörande. Korrekt smörjning av de rörliga delarna, såsom kugghjul, lager och skruvar, minskar friktion och slitage. Använd smörjmedel av hög kvalitet som rekommenderas av tillverkaren. Översmörjning eller användning av fel typ av smörjmedel kan också orsaka problem, så följ riktlinjerna för smörjning noggrant.
5. Optimala driftparametrar
Att ställa in de optimala driftsparametrarna är avgörande för en stabil drift av den använda rörextrudern. Dessa parametrar inkluderar temperatur, tryck, skruvhastighet och matningshastighet.
Temperaturinställningarna bör justeras efter vilken typ av plastmaterial som används. Olika plaster har olika smältpunkter, och det är viktigt att hålla rätt temperatur för korrekt mjukning. Till exempel, om temperaturen är för låg kan plasten inte smälta helt, vilket resulterar i ett rör med grov yta. Om temperaturen är för hög kan plasten brytas ned, vilket påverkar rörets mekaniska egenskaper.
Trycket i extrudern bör hållas inom det rekommenderade intervallet. För högt tryck kan orsaka skador på extruderns komponenter, medan otillräckligt tryck kan leda till dålig rörbildning. Justera trycket genom att kontrollera skruvhastigheten och matningshastigheten.
Skruvhastigheten och matningshastigheten bör balanseras. En för hög skruvhastighet utan lämplig matningshastighet kan göra att extrudern går torr, vilket leder till överhettning och skador på skruven. Å andra sidan kan en för låg skruvhastighet med hög matningshastighet orsaka materialuppbyggnad i extrudern.
6. Operatörsutbildning
Välutbildade operatörer är avgörande för en stabil drift av en begagnad rörextruder. Ge omfattande utbildning till dina operatörer om korrekt drift, underhåll och felsökning av extrudern.
Operatörer bör förstå maskinens styrsystem, säkerhetsprocedurer och hur man justerar driftsparametrarna. De ska också kunna identifiera och åtgärda vanliga problem, såsom blockeringar, läckor och onormala ljud.
Uppdatera regelbundet operatörernas utbildning för att hålla dem informerade om den senaste tekniken och bästa praxis inom rörextrudering. Uppmuntra dem att dela med sig av sina erfarenheter och förslag för att förbättra extruderns prestanda.
7. Övervakning och återkoppling
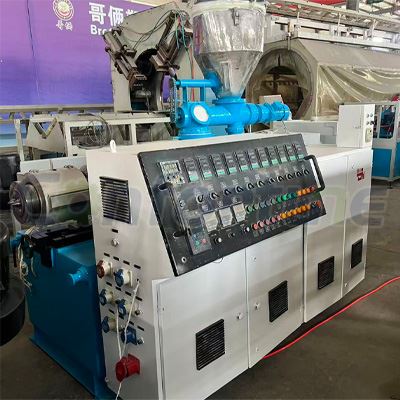
Implementera ett övervakningssystem för att hålla reda på den använda rörextruderns prestanda under drift. Detta kan inkludera sensorer för att mäta temperatur, tryck och skruvhastighet. Genom att kontinuerligt övervaka dessa parametrar kan du tidigt upptäcka eventuella avvikelser från de normala driftförhållandena och vidta korrigerande åtgärder.
Samla in feedback från operatörerna och kvalitetskontrollteamet. Operatörer kan ge värdefulla insikter om extruderns dagliga drift, såsom eventuella ovanliga ljud eller vibrationer. Kvalitetskontrollteamet kan rapportera om kvaliteten på de extruderade rören, vilket kan hjälpa till att identifiera om det finns några underliggande problem med extrudern.
Slutsats
Att säkerställa stabiliteten hos en använd rörextruder under drift kräver ett omfattande tillvägagångssätt. Från inspektion före drift och korrekt installation till att använda högkvalitativa råmaterial, regelbundet underhåll, optimala driftsparametrar, operatörsutbildning och övervakning, är varje steg avgörande.
Som leverantör av begagnade rörsträngsprutare erbjuder vi ett brett sortiment avProduktionslinje för begagnad rörextruderingsutrustning till salu, inklusiveBegagnad PE Tre-lagers produktionslinjeochAnvänd PE Solid Wall Pipe produktionslinje. Om du är intresserad av våra produkter eller behöver mer information om att säkerställa stabiliteten hos din använda rörextruder, är du välkommen att kontakta oss för vidare diskussion och upphandlingsförhandling.
Referenser
- "Plastics Extrusion Technology Handbook" av Allan A. Griff.
- "Extrusion: The Definitive Processing Guide and Handbook" av Tim A. Osswald, Todd A. Turng och Pawel K. Gramann.