

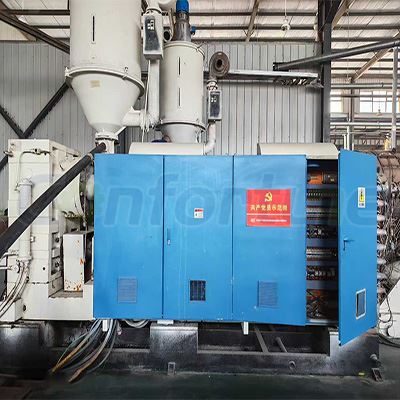
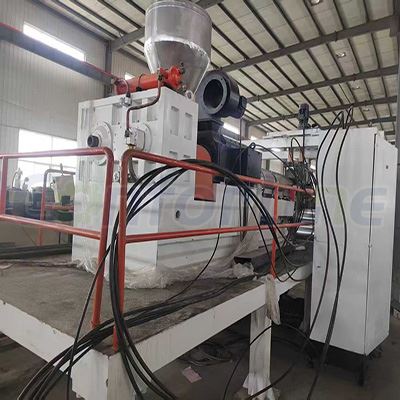
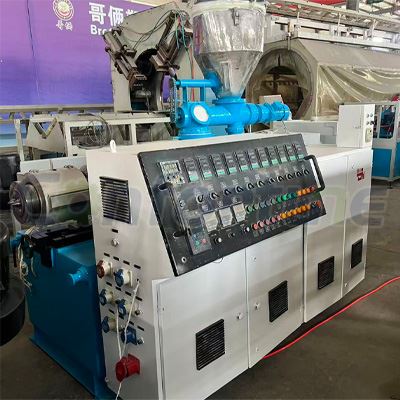
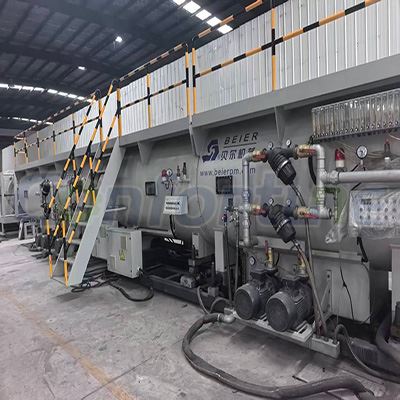
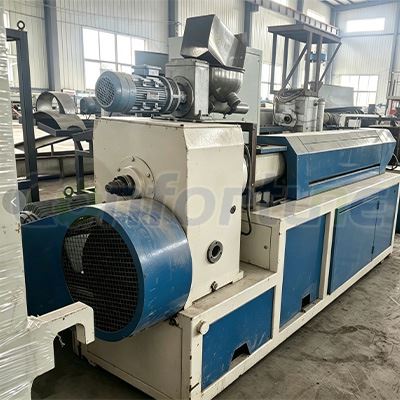
När det kommer till världen av plastbearbetning och extrudering har begagnade extruders länge varit en kostnadseffektiv lösning för många företag. Som en väletablerad begagnad extruderleverantör stöter jag ofta på frågor från potentiella köpare angående begränsningarna för storleken på material som kan bearbetas av dessa maskiner. I den här bloggen kommer jag att fördjupa mig i detta ämne i detalj.
Förstå grunderna för extrudering och begagnade extruderare
Extrudering är en tillverkningsprocess där råmaterial, vanligtvis plast, trycks genom en form för att skapa produkter med en fast tvärsnittsprofil. Begagnade extruders erbjuder ett mer prisvärt alternativ till ny utrustning, vilket gör att små och medelstora företag kan komma in på marknaden eller utöka sin produktionskapacitet utan att bryta banken.
Storleken på material som en begagnad extruder kan bearbeta påverkas dock av flera faktorer. Dessa faktorer kan brett kategoriseras i maskinspecifika och materialspecifika aspekter.
Maskin – specifika begränsningar
Skruvdesign och diameter
Skruven är en av de mest kritiska komponenterna i en extruder. Det är ansvarigt för att transportera, smälta och trycksätta råvarorna. I begagnade extruders spelar skruvdesignen och diametern en viktig roll för att bestämma storleken på material som kan bearbetas.
En större skruvdiameter tillåter i allmänhet bearbetning av större volymer material. Till exempel, enBegagnad konisk dubbelskruvextruderhar ofta en unik skruvdesign som lämpar sig för bearbetning av ett brett spektrum av material, inklusive de med större partikelstorlekar. Skruvarnas koniska form bidrar till bättre materialinmatning och blandning, vilket till viss del kan ta emot större material.
Å andra sidan kan en mindre skruvdiameter begränsa storleken på material som kan matas in i extrudern. Om materialpartiklarna är för stora kanske de inte transporteras eller smälts ordentligt, vilket leder till inkonsekvent produktkvalitet eller till och med maskinblockeringar.
Tunnlängd och kapacitet
Pipan på en extruder rymmer skruven och ger utrymme för materialsmältning och bearbetning. Pipans längd och kapacitet påverkar också storleken på material som kan bearbetas.
En längre tunna ger mer tid för materialen att värmas upp och smälta. Detta kan vara fördelaktigt vid bearbetning av större material, eftersom de kan ta längre tid för att nå önskat smälttillstånd. Begagnade extruderare med längre fat är ofta mer mångsidiga när det gäller storleken på material de kan hantera.
Fatkapaciteten, som är relaterad till dess diameter och längd, bestämmer den maximala mängden material som kan bearbetas på en gång. Om materialstorleken är för stor och cylinderns kapacitet är otillräcklig kan det hända att extrudern inte kan bearbeta materialet effektivt.
Storlek på foderbehållare
Inmatningsmagasinet är där råvarorna initialt laddas i extrudern. Dess storlek och design kan begränsa storleken på material som kan matas in i maskinen. En liten matningsbehållare kanske inte kan ta emot stora material, och matningsprocessen kan bli svår eller ineffektiv.
Vissa begagnade extruderare kommer med justerbara matarmagasin eller kan modifieras för att ta emot större material. Detta kan dock kräva ytterligare investeringar och teknisk expertis.
Material - Specifika begränsningar
Materialviskositet
Viskositeten hos materialet som bearbetas är en avgörande faktor. Material med hög viskositet är svårare att bearbeta, särskilt om de är i stora storlekar. Begagnade extruderare kan ha begränsningar vad gäller trycket och skjuvkraften de kan generera för att bearbeta högviskösa material.
Till exempel har vissa tekniska plaster höga viskositeter. Om dessa material är i stora bitar kan extrudern kämpa för att smälta och transportera dem ordentligt. I sådana fall kan det vara nödvändigt att förbearbeta materialen till mindre storlekar eller använda tillsatser för att minska viskositeten.


Materialdensitet
Materialets densitet påverkar också bearbetningsförmågan hos en begagnad extruder. Täta material kräver mer energi för att smälta och transportera. Om materialet är för tätt och i stora storlekar kanske extrudern inte kan ge tillräckligt med kraft för att bearbeta det effektivt.
Till exempel är metallfylld plast tätare än vanlig plast. Att bearbeta stora bitar av metallfylld plast i en begagnad extruder kan kräva en maskin med tillräcklig kraft och vridmoment, vilket kanske inte är tillgängligt i alla modeller.
Materialets form och struktur
Materialets form och struktur kan också innebära begränsningar. Oregelbundet formade material eller material med komplexa strukturer kan vara svåra att mata in i extrudern, speciellt om matningsöppningen är liten.
Till exempel kan långfiberarmerad plast trassla in sig eller fastna i matarmagasinet eller skruven. I sådana fall kan speciella matningsmekanismer eller förskärning av materialen i mindre, mer hanterbara bitar krävas.
Fallstudier
Låt oss ta en titt på några verkliga exempel för att bättre förstå dessa begränsningar.
Fall 1: Bearbetning av stora plastpellets
En kund köpte enAnvänd 80/156 extruderfrån vårt företag för att bearbeta stora plastpellets. Pelletsen var större än standardstorleken som extrudern ursprungligen var designad för. Inledningsvis upplevde kunden problem med inkonsekvent smältning och dålig produktkvalitet.
Efter en detaljerad analys fann vi att skruvdesignen inte var optimerad för så stora pellets. Vi rekommenderade några mindre modifieringar av skruven och justerade bearbetningsparametrarna. Med dessa förändringar kunde extrudern bearbeta de stora pellets mer effektivt, även om det fortfarande fanns vissa begränsningar vad gäller den maximala pelletsstorleken.
Fall 2: Bearbetning av högviskös gummi
En annan kund ville använda en begagnad extruder för att bearbeta högviskösa gummimaterial. Extrudern de hade var inte tillräckligt kraftfull för att generera det erforderliga trycket och skjuvkraften för att bearbeta de stora gummiblocken.
Vi föreslog att förskära gummit i mindre bitar och använda en mjukgörare för att minska viskositeten. Dessutom rekommenderade vi att uppgradera några av komponenterna i extrudern för att öka dess kraft och bearbetningskapacitet. Dessa åtgärder hjälpte kunden att framgångsrikt bearbeta det högviskösa gummit, men det fanns fortfarande utmaningar när det gäller den maximala storleken på gummibitarna som kunde bearbetas.
Att övervinna begränsningarna
Även om det finns begränsningar för storleken på material som bearbetas av begagnade extruderare, finns det flera sätt att övervinna dem.
Modifiering av utrustning
Som nämnts i fallstudierna kan modifiering av extrudern vara en effektiv lösning. Detta kan inkludera att ändra skruvdesignen, uppgradera motorn för att öka effekten eller modifiera matarmagasinet för att ta emot större material. Utrustningsmodifiering bör dock utföras av erfarna tekniker för att säkerställa extruderns säkerhet och prestanda.
Material Förbearbetning
Förbearbetning av materialen är ett annat praktiskt tillvägagångssätt. Detta kan innebära krossning, malning eller skärning av materialen i mindre storlekar innan de matas in i extrudern. Använd till exempel enRingrullningsmaskin för droppbevattningatt bearbeta råvarorna till en mer lämplig form kan avsevärt förbättra extruderns bearbetningseffektivitet.
Processoptimering
Att optimera parametrarna för extruderingsprocessen, såsom temperatur, hastighet och tryck, kan också hjälpa till att övervinna några av begränsningarna. Genom att justera dessa parametrar kan extrudern bättre hantera olika storlekar och typer av material.
Slutsats
Sammanfattningsvis finns det verkligen begränsningar för storleken på material som bearbetas av begagnade extruderare. Dessa begränsningar påverkas av både maskinspecifika och materialspecifika faktorer. Men med rätt förståelse, modifiering av utrustning, materialförbearbetning och processoptimering kan många av dessa begränsningar övervinnas.
Som leverantör av begagnade extruder är jag fast besluten att ge våra kunder de bästa lösningarna. Om du är intresserad av att köpa en begagnad extruder eller har några frågor angående bearbetningsförmågan hos dessa maskiner, är du välkommen att kontakta oss för vidare diskussion och upphandlingsförhandling.
Referenser
- "Plastics Extrusion Technology" av Allan A. Griff.
- "Handbook of Plastic Materials and Technology" redigerad av Irvin I. Rubin.