

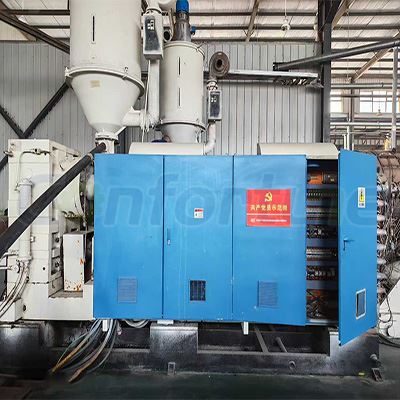
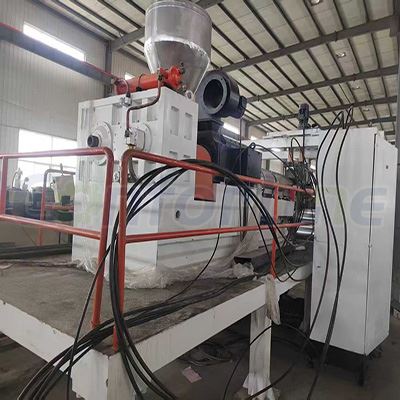
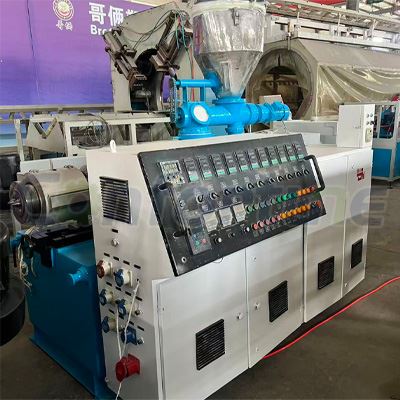
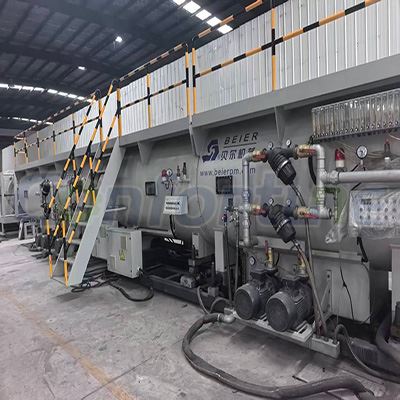
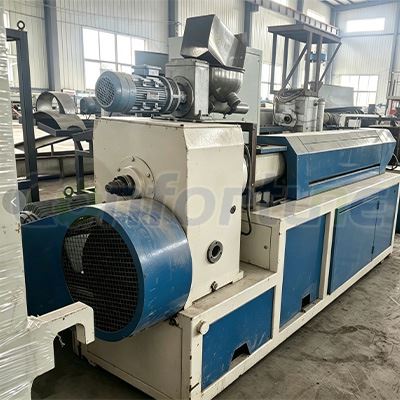
När det gäller plastbearbetningsindustrin är en begagnad enskruvextruder en arbetshäst som erbjuder kostnader - effektiva lösningar för många tillverkare. Som leverantör avAnvände enstaka skruvextruder, Jag blir ofta frågad om skruvhastighetsområdet för dessa maskiner. I det här blogginlägget kommer jag att fördjupa vad skruvhastighetsområdet för en begagnad enskruv extruder är, faktorer som påverkar det och varför det är viktigt i plast -extruderingsprocessen.
Förstå grunderna för en enda skruvextruder
Innan vi diskuterar skruvhastighetsområdet, låt oss kort förstå hur en enda skruvextruder fungerar. En enda skruvextruder består av en fat, en skruv inuti fatet, en behållare för att mata råmaterialet och en matris i slutet för att forma den extruderade produkten. Skruven roterar i fatet och transporterar plastmaterialet från tratten mot munstycket. Under denna process smälts, blandas, blandas och trycks in innan den tvingas genom matrisen för att bilda den önskade formen, såsom ett rör, film eller profil.
Typiskt skruvhastighetsområde
Skruvhastighetsområdet för en begagnad enstaka skruvextruder kan variera mycket beroende på flera faktorer, inklusive storleken på extrudern, typen av plast som bearbetas och den specifika applikationen. I allmänhet kan skruvhastigheten variera från så låga som 10 varv per minut (rpm) till så högt som 120 varv / minut eller mer.
För mindre begagnade enstaka skruvextruder, till exempelAnvände 45 mm enkelskruvextruder, skruvhastigheten kan vanligtvis variera från 10 - 60 rpm. Dessa mindre extruder används ofta för laboratorietester, produktion av små skalor eller bearbetning av material som är känsliga för höga skjuvningshastigheter. Till exempel, vid bearbetning av värme - känslig plast som PVC, föredras en lägre skruvhastighet för att förhindra nedbrytning av materialet.
Å andra sidan kan större enstaka skruvextruder ha ett högre skruvhastighetsområde. Industriell - skala som används enstaka skruvextruder kan arbeta med skruvhastigheter som sträcker sig från 30 - 120 varv / minut. Dessa större maskiner är designade för högvolymproduktion och kan hantera en bredare variation av plast. Till exempel, när man extruderar polyolefiner som polyeten eller polypropen, som är mer skjuv - tolerant, kan en högre skruvhastighet användas för att öka utgångshastigheten.
Faktorer som påverkar skruvhastighetsområdet
1. Plastmaterialegenskaper
Olika plast har olika smältpunkter, viskositeter och skjuvkänsligheter. Till exempel har amorf plast som polystyren ett relativt smalt smältområde och är mer känsliga för skjuvning. En lägre skruvhastighet krävs vanligtvis för att säkerställa enhetlig smältning och förhindra överhettning. Däremot har semi -kristallin plast som polyamid ett bredare smältområde och tål högre skjuvningshastigheter, vilket möjliggör en högre skruvhastighet.
2. Extruderstorlek och design
Diametern och längden - till - Diameter (L/D) -förhållandet för extruderfatet spelar en betydande roll för att bestämma skruvhastighetsområdet. En extruder med större diameter kan i allmänhet hantera en högre genomströmning med en lägre skruvhastighet jämfört med en mindre. L/D -förhållandet påverkar plastens uppehållstid i fatet. Ett högre L/D -förhållande ger mer tid för smältning och blandning, vilket kan möjliggöra en lägre skruvhastighet samtidigt som man uppnår extrudering av god kvalitet.
3. Die design
Konstruktionen av matrisen påverkar också skruvhastigheten. En komplex matris med ett litet korsavdelning eller komplicerad form kommer att kräva ett högre tryck för att tvinga plasten igenom. För att generera detta tryck kan en lägre skruvhastighet vara nödvändig för att säkerställa att plasten är korrekt smält och trycksatt. Omvänt kan en enkel munstycke med ett stort korsavdelning möjliggöra en högre skruvhastighet.
4. Önskad utgångshastighet
Om en hög utgångshastighet krävs används ofta en högre skruvhastighet. Att öka skruvhastigheten för mycket kan emellertid leda till problem som dålig blandning, ojämn smältning och ökad skjuvvärme. Därför måste en balans slås mellan den önskade utgångshastigheten och kvaliteten på den extruderade produkten.
Betydelsen av skruvhastighetsområdet
Skruvhastighetsområdet är en kritisk parameter i plasteksträngsprutningsprocessen av flera skäl:
1. Produktkvalitet
Korrekt kontroll av skruvhastigheten säkerställer enhetlig smältning och blandning av plastmaterialet. Detta resulterar i en extruderad produkt av hög kvalitet med konsekventa fysiska och mekaniska egenskaper. Till exempel, i produktionen av plastfilmer är en stabil skruvhastighet avgörande för att uppnå en enhetlig tjocklek och tydlighet.
2. Utgångsfrekvens
Skruvhastigheten påverkar direkt utgångshastigheten för extrudern. Genom att justera skruvhastigheten inom lämpligt intervall kan tillverkare optimera produktionsvolymen efter deras behov. Som tidigare nämnts måste emellertid utgångshastigheten vara balanserad med produktkvalitet.
3. Energieffektivitet
Att köra extrudern med den optimala skruvhastigheten kan förbättra energieffektiviteten. Att arbeta med en mycket låg skruvhastighet kan kräva mer tid för att uppnå önskad utgång och konsumera mer energi. Omvänt kan det leda till ökad strömförbrukning på en alltför hög skruvhastighet på grund av högre skjuvkrafter och friktion i fatet.
Fallstudie: Använda en begagnad enskruvextruder för husdjursarkproduktion
Låt oss överväga ett fall där en tillverkare använder enAnvänt husdjursledningsmaskinmed en enda skruvextruder för att producera husdjursark. PET är en semi -kristallin termoplast som kräver noggrann kontroll av extruderingsprocessen för att uppnå högkvalitativa ark.
I detta fall är skruvhastigheten för den enskilda skruvextrudern inställd på cirka 40 - 60 rpm. Detta hastighetsområde möjliggör tillräcklig smältning och blandning av husdjurhartset samtidigt som man förhindrar överdriven skjuvvärme, vilket kan orsaka nedbrytning av materialet. Genom att upprätthålla en stabil skruvhastighet inom detta område kan tillverkaren producera husdjursark med konsekvent tjocklek, transparens och mekaniska egenskaper.
Slutsats
Skruvhastighetsområdet för en begagnad enstaka skruvextruder är en komplex parameter som påverkas av flera faktorer, inklusive plastmaterial, extruderstorlek, formkonstruktion och önskad utgångshastighet. Att förstå lämpligt skruvhastighetsområde för en specifik applikation är avgörande för att uppnå produkter av hög kvalitet, optimera produktionsvolymen och förbättra energieffektiviteten.


Om du är på marknaden för en begagnad enstaka skruvextruder och har frågor om skruvhastighetsområdet eller andra aspekter av maskinen, uppmuntrar jag dig att nå ut en detaljerad diskussion. Vårt team av experter kan ge dig personlig rådgivning baserat på dina specifika krav och hjälpa dig att välja den rätta använda enstaka skruv extruder för dina plastbearbetningsbehov. Kontakta oss idag för att starta förhandlingsprocessen för upphandling och ta din plastproduktion till nästa nivå.
Referenser
- "Plast Extrugering Technology" av Allan A. Griff.
- "Handbook of Plastic Extrugering Technology" av James F. Carley.
- Branschvitkapare på enstaka extruder drift och prestanda.