

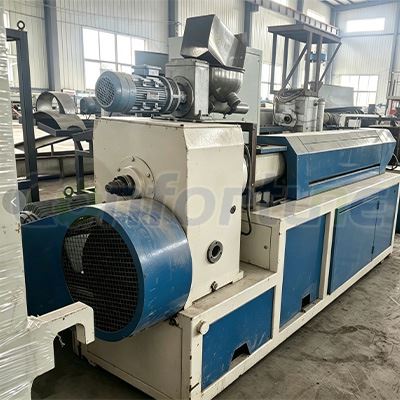
Vad är längden på skruvkompressionszonen för en använd enkelskruvsextruder?
Som leverantör av begagnade enskruvsextrudrar stöter jag ofta på förfrågningar om olika tekniska parametrar hos dessa maskiner. En avgörande aspekt som ofta kommer upp är längden på skruvkompressionszonen. I den här bloggen kommer jag att fördjupa mig i vad skruvkompressionszonens längd är, dess betydelse i en begagnad enkelskruvsextruder och hur den påverkar extruderingsprocessen.
Förstå skruvkompressionszonen i en enkelskruvextruder
En enskruvsextruder består av flera nyckelkomponenter, och skruven är kärnan i verksamheten. Skruven kan delas in i olika zoner: matningszonen, kompressionszonen och doseringszonen. Kompressionszonen är den sektion där skruvkanalens volym gradvis minskar från matningsänden mot doseringsänden.
Längden på skruvkompressionszonen definieras som det axiella avståndet längs skruven där denna minskning av kanalvolymen inträffar. Det mäts vanligtvis i termer av antalet skruvdiametrar (L/D-förhållande). Till exempel, om en skruv har en kompressionszon som är 5 gånger skruvens diameter, uttrycks dess kompressionszons längd som L/D = 5.
Betydelsen av kompressionszonens längd
Kompressionszonens längd spelar en avgörande roll i extruderingsprocessen. För det första är det ansvarigt för smältning och komprimering av polymermaterialet. När materialet rör sig genom kompressionszonen utövar den minskande kanalvolymen tryck på polymeren. Detta tryck hjälper till att bryta ner de fasta polymerpelletarna eller pulvret, vilket underlättar smältningsprocessen genom att öka friktionsvärmen och främja bättre värmeöverföring från fatet.
För det andra påverkar kompressionszonens längd blandningen av tillsatser och fyllmedel med baspolymeren. En längre kompressionszon ger mer tid och möjlighet för tillsatserna att spridas jämnt i polymermatrisen. Detta är avgörande för att uppnå konsekvent produktkvalitet, särskilt i applikationer där färgens enhetlighet, mekaniska egenskaper eller andra prestandaegenskaper är avgörande.
För det tredje påverkar det extruderns utmatningshastighet och tryckstabilitet. En väl utformad kompressionszonlängd kan hjälpa till att upprätthålla ett jämnt flöde av den smälta polymeren, vilket minskar sannolikheten för svallningar eller tryckfluktuationer. Detta är väsentligt för att producera extruderade produkter med konsekventa dimensioner och kvalitet.
Bestämma den optimala kompressionszonens längd
Den optimala längden av skruvkompressionszonen för en använd enkelskruvsextruder beror på flera faktorer, inklusive typen av polymer som bearbetas, extruderingshastigheten och de önskade produktegenskaperna.
Olika polymerer har olika smältegenskaper. Till exempel kan polymerer med höga smältpunkter eller komplexa molekylära strukturer kräva en längre kompressionszon för att säkerställa fullständig smältning och korrekt blandning. Å andra sidan kan polymerer som är lätta att smälta, såsom vissa lågdensitetspolyetenkvaliteter, kräva en relativt kortare kompressionszon.
Extruderingshastigheten påverkar även kompressionszonens längd. Högre extruderingshastigheter kräver i allmänhet en kortare kompressionszon för att upprätthålla ett stabilt tryck och flöde. Om kompressionszonen är för lång vid höga extruderingshastigheter kan det orsaka överdriven tryckuppbyggnad, vilket leder till överhettning av polymeren och potentiell skada på extrudern.
De önskade produktegenskaperna, såsom densitet, styrka och ytfinish, spelar också en roll för att bestämma kompressionszonens längd. För produkter som kräver hög densitet och styrka kan en längre kompressionszon vara nödvändig för att uppnå bättre komprimering av polymeren. Omvänt, för produkter med mindre stränga egenskapskrav, kan en kortare kompressionszon räcka.
Inverkan av kompressionszonens längd i en begagnad enskruvsextruder
I en använd enskruvsextruder kan skruvens tillstånd, inklusive slitage och deformation av kompressionszonen, avsevärt påverka dess prestanda. Med tiden kan den konstanta interaktionen mellan skruven och polymeren orsaka slitage på skruvytan, speciellt i kompressionszonen där trycket är högst.
Om slitaget i kompressionszonen är stort kan det leda till en minskning av kompressionsförhållandet och en förändring av den effektiva kompressionszonens längd. Detta kan resultera i ofullständig smältning av polymeren, dålig blandning och inkonsekvent produktkvalitet. När du köper en använd enskruvsextruder är det därför viktigt att bedöma skruvens tillstånd, särskilt kompressionszonen.
Dessutom har historien om den använda extruderns funktion också betydelse. Om extrudern har använts för att bearbeta slipande polymerer eller körts vid höga temperaturer under längre perioder, kan skruvkompressionszonen vara mer benägen att slitas. Regelbundet underhåll och inspektion av skruven kan hjälpa till att upptäcka och korrigera eventuella problem relaterade till kompressionszonens längd i tid.
Relaterade produkter och tjänster
Som leverantör av begagnade enskruvsextruders erbjuder vi även en rad relaterade produkter. För den som är intresserad av dubbelskruvutrustning har viBegagnad dubbelskruvgranulator. Denna maskin är idealisk för blandnings- och granuleringsprocesser, och erbjuder effektiv blandning och högkvalitativ pelletsproduktion.
Ett annat alternativ ärBegagnad dubbelväggsbälg produktionslinje. Denna produktionslinje kan producera dubbelväggiga bälgar med utmärkta mekaniska egenskaper och är lämplig för olika branscher som telekommunikation och konstruktion.
Vi har ocksåSJSZ80/156 Twin - skruvextruder, som är välkänt för sin höga effekt och stabila prestanda.
Slutsats och uppmaning till handling
Sammanfattningsvis är skruvkompressionszonens längd för en använd enkelskruvsextruder en kritisk parameter som avsevärt påverkar extruderingsprocessen och kvaliteten på slutprodukten. Att förstå dess betydelse, hur man bestämmer den optimala längden och de potentiella problemen relaterade till slitage i en begagnad maskin är avgörande för alla som är involverade i extruderingsindustrin.


Om du är på marknaden efter en begagnad enskruvsextruder eller någon av våra relaterade produkter, är vi här för att hjälpa dig. Vårt team av experter kan ge djupgående teknisk rådgivning och support för att hjälpa dig välja den mest lämpliga utrustningen för dina specifika behov. Kontakta oss idag för att starta upphandlingsprocessen och diskutera hur vi kan möta dina extruderingskrav.
Referenser
- Tadmor, Z., & Gogos, CG (2006). Principer för polymerbearbetning. Wiley.
- Rauwendaal, C. (2014). Polymerextrudering (4:e upplagan). Hanser Publikationer.