

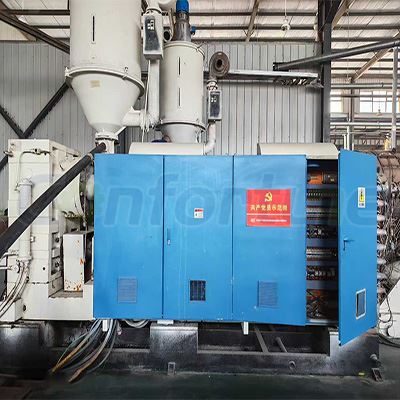
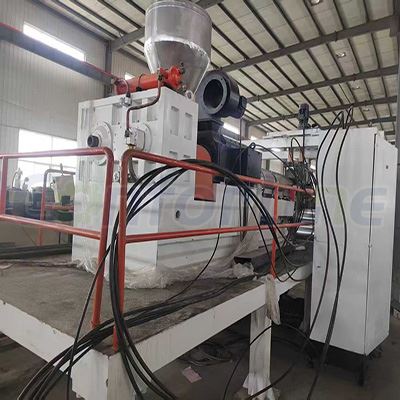
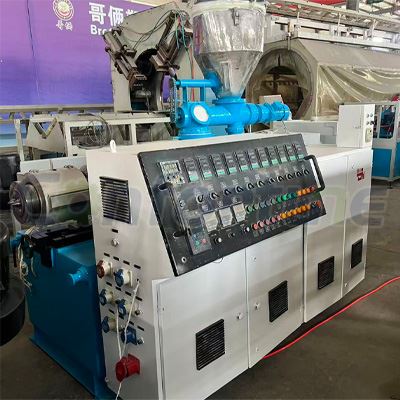
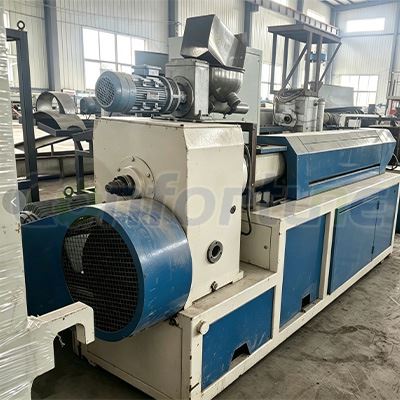
Inom ramen för plaströrstillverkning är precisionen för rördiametertoleransen en kritisk faktor som direkt påverkar den slutliga produktens kvalitet och användbarhet. Som en långvarig leverantör av gamla HDPE -rörmaskiner har jag sett från första hand betydelsen av denna parameter och kapaciteten hos dessa maskiner för att kontrollera den.
Förstå ytterdiametertolerans
Den yttre diametertoleransen för ett rör hänvisar till den tillåtna avvikelsen från den angivna nominella ytterdiametern. Denna tolerans är avgörande eftersom rören måste passa exakt i olika applikationer, såsom VVS -system, bevattningsnätverk och industriella rörledningar. Om ytterdiametern avviker för mycket från standarden kan det leda till problem som dåliga anslutningar, läckage och minskad flödeseffektivitet.
För HDPE -rör är branschstandarderna för tolerans för ytterdiameter väl definierade. Olika standardorganisationer, såsom International Organization for Standardization (ISO) och American Society for Testing and Materials (ASTM), har etablerat specifika toleransintervall baserat på rörets nominella diameter. Till exempel, för mindre diameter HDPE -rör (mindre än 110 mm), kan toleransen ligga i intervallet ± 0,3 mm till ± 0,5 mm, medan det för större diameterrör (över 630 mm) kan vara ± 1% till ± 2% av den nominella diametern.
Funktioner för gamla HDPE -rörmaskiner
Våra gamla HDPE -rörmaskiner, trots deras ålder, är fortfarande kapabla att uppnå anmärkningsvärd yttre diameter toleranskontroll. Dessa maskiner har konstruerats med robusta mekaniska och styrsystem som har motstått tidens test.
Mekanisk precision
Extruderingsprocessen är kärnan i HDPE -rörtillverkning. I våra gamla maskiner är skruvkonstruktionen och fatkonfigurationen optimerad för att säkerställa ett jämnt smältflöde. Ett jämnt smältflöde är viktigt för att upprätthålla en enhetlig ytterdiameter. Skruvarna är exakt bearbetade för att förmedla HDPE -hartset i en jämn hastighet, och faten värms jämnt för att säkerställa korrekt smältning av materialet.
Die -huvudet, som är ansvarigt för att forma den smälta HDPE till ett rör, är en annan kritisk komponent. Våra gamla maskiner är utrustade med högkvalitativa dörhuvuden som har justerbara läppar. Dessa justerbara läppar kan vara fina - inställda för att kontrollera rörets ytterdiameter. Genom att göra små justeringar av DIE -huvudet kan operatörerna kompensera för alla mindre variationer i smältflödet eller materialegenskaperna och därmed uppnå den önskade yttre diametertoleransen.


Styrsystem
Moderna kontrollsystem har eftermonterats i våra gamla HDPE -rörmaskiner för att förbättra deras prestanda. Dessa styrsystem använder avancerade sensorer för att övervaka olika processparametrar, såsom temperatur, tryck och hastighet.
Temperatursensorer placeras under strängsprutningsprocessen, från fatet till formhuvudet. Genom att bibehålla en exakt temperaturprofil kan viskositeten hos HDPE -smältan styras, vilket i sin tur påverkar rörets ytterdiameter. Trycksensorer används för att övervaka trycket inuti fatet och mathuvudet. Ett stabilt tryck är nödvändigt för en konsekvent extruderingshastighet, vilket är avgörande för kontroll av ytterdiameter.
Hastigheten på extrudern och dragenheten styrs också noggrant. Dragningen drar utanför enheten det nybildade röret ur diehuvudet med en specifik hastighet. Genom att synkronisera hastigheten på extrudern och dragenheten kan vi se till att röret är sträckt eller komprimerat till önskad ytterdiameter.
Faktorer som påverkar ytterdiametertoleransen
Medan våra gamla HDPE -rörmaskiner kan uppnå god yttre diameter toleranskontroll, kan flera faktorer påverka det slutliga resultatet.
Materiella variationer
Kvaliteten och egenskaperna hos HDPE -hartset kan variera från parti till parti. Olika kvaliteter av HDPE har olika smältflödeshastigheter, tätheter och molekylvikter. Dessa variationer kan påverka strängsprutningsprocessen och rörets yttre diameter. Till exempel kan ett harts med en högre smältflödeshastighet kräva en annan skruvhastighet eller DIE -huvudjustering för att uppnå samma ytterdiametertolerans.
Miljöförhållanden
Temperaturen och fuktigheten i tillverkningsmiljön kan också påverka den yttre diametertoleransen. Höga temperaturer kan leda till att HDPE -smältan expanderar, medan låga temperaturer kan göra det mer visköst. Fuktighet kan påverka fuktinnehållet i HDPE -hartset, vilket i sin tur kan påverka dess smältbeteende. Våra gamla maskiner är utformade för att vara något motståndskraftiga mot dessa miljövariationer, men operatörerna måste fortfarande göra justeringar vid behov.
Maskinslitage
Med tiden kommer komponenterna i de gamla HDPE -rörmaskinerna att uppleva slitage. Skruvarna, fat och mathuvuden kan bli slitna, vilket kan påverka extruderingsprocessen och den yttre diametertoleransen. Vi erbjuder emellertid omfattande underhålls- och reparationstjänster för att hålla våra maskiner i toppskick. Regelbundet underhåll, såsom skruv- och fatbyte, renovering av huvudhuvudet och kalibrering av sensorer, kan säkerställa att maskinerna fortsätter att uppnå den önskade yttre diametertoleransen.
Applikationer och förmåner
Förmågan hos våra gamla HDPE -rörmaskiner att kontrollera yttre diametertolerans har betydande konsekvenser för olika tillämpningar.
VVS -system
I VVS -system måste HDPE -rör att passa exakt i beslag och kontakter. Våra rör med exakta yttre diametrar säkerställer läckage - fria anslutningar, som är viktiga för att förhindra vattenskador och säkerställa en effektiv drift av VVS -systemet.
Bevattningsnätverk
Vid bevattning används HDPE -rör för att fördela vatten över stora områden. En exakt ytterdiameter säkerställer att rören lätt kan anslutas och att vattenflödet inte är begränsat. Detta leder till effektivare vattenfördelning och minskat vattenavfall.
Industridör
I industriella tillämpningar används HDPE -rör för att transportera olika vätskor, inklusive kemikalier och gaser. Rörens exakta ytterdiameter säkerställer att de kan integreras i komplexa industrisystem utan problem. Det hjälper också till att upprätthålla rörledningens integritet och förhindra läckor, vilket är avgörande för säkerhet och miljöskydd.
Vårt produktsortiment
Vi erbjuder ett brett utbud av gamla HDPE -rörmaskiner som är lämpliga för olika produktionskrav. Om du letar efter enProduktionslinje för solid väggrörför tillverkning av enstaka skiktrör eller enAndra - hand /begagnad PE -rörMaskin för att producera multi -lagerrör har vi rätt lösning för dig. VårBegagnad rör extruderingsledningsutrustningär känd för sin tillförlitlighet och prestanda.
Kontakta oss för köp och konsultation
Om du är på marknaden för en gammal HDPE -rörmaskin eller har några frågor om yttre diametertoleransstyrning, inbjuder vi dig att kontakta oss. Vårt team av experter är redo att hjälpa dig att välja rätt maskin för dina produktionsbehov och ge dig detaljerad information om funktioner och underhållskrav för våra maskiner. Vi tror att våra gamla HDPE -rörmaskiner kan erbjuda dig en kostnad - effektiv lösning utan att kompromissa med kvaliteten.
Referenser
- ISO 4427: 2016 - Thermoplastics Pipes för tillförsel av vatten - Polyeten (PE) - Specifikationer.
- ASTM D3035 - 18 - Standardspecifikation för plaströr av polyeten (PE) (DR - P -förhållanden) baserat på ytterdiametern.
- ”Plastpipe -extrudering: Principer och övning” av Christopher Rauwendaal.