

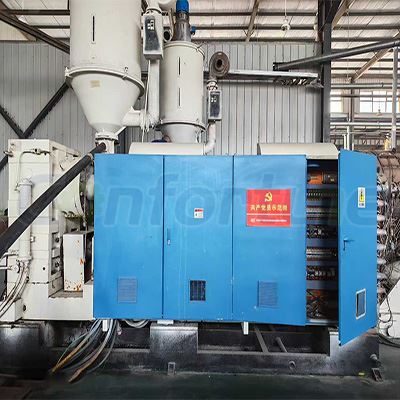
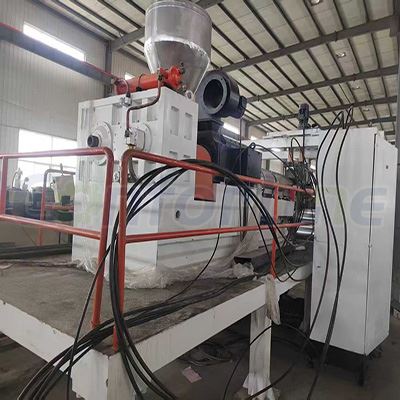
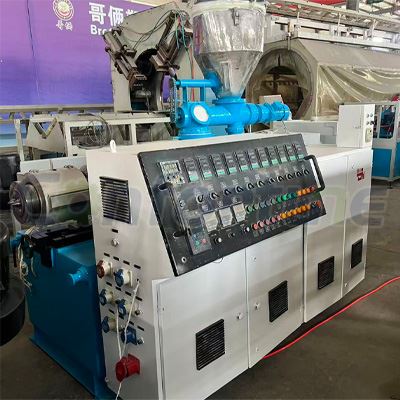
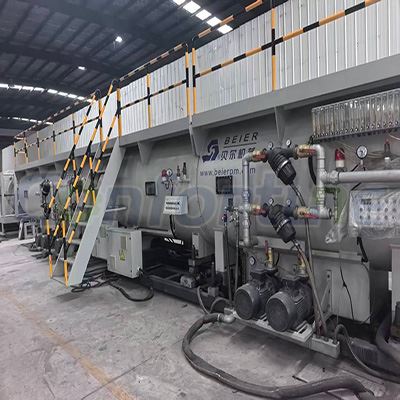
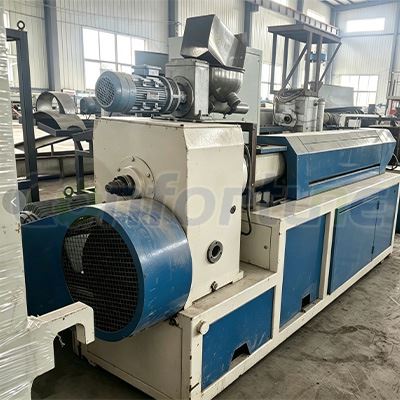
Som leverantör av begagnade plåtextrudermaskiner får jag ofta förfrågningar om olika tekniska aspekter av dessa maskiner. En av de vanligaste frågorna handlar om extruderingstrycket hos en begagnad plattextrudermaskin. I det här blogginlägget kommer jag att fördjupa mig i vad extruderingstryck är, dess betydelse, faktorer som påverkar det i begagnade plattextruderare och hur det påverkar maskinens totala prestanda.


Vad är extruderingstryck?
Extruderingstryck avser kraften som utövas på materialet som bearbetas i extrudercylindern. Det är en kritisk parameter i extruderingsprocessen eftersom det direkt påverkar kvaliteten och egenskaperna hos den färdiga extruderade produkten. I en plattextruder är extruderingstrycket ansvarigt för att trycka den smälta plasten eller andra material genom munstycket för att bilda den önskade formen, såsom plattor, rör eller trådar.
Trycket genereras av skruvens rotation inuti cylindern. När skruven vrids, för den materialet framåt, komprimerar det och bygger upp tryck. Storleken på extruderingstrycket beror på flera faktorer, inklusive extruderns utformning, egenskaperna hos materialet som extruderas och driftsförhållandena.
Betydelsen av extruderingstrycket
Extruderingstrycket spelar en avgörande roll för att bestämma kvaliteten och konsistensen hos den extruderade produkten. Här är några viktiga aspekter där extruderingstrycket har en betydande inverkan:
Produktkvalitet
- Densitet och enhetlighet: Tillräckligt extruderingstryck säkerställer att materialet är ordentligt komprimerat och fyller formhåligheten jämnt. Detta resulterar i en produkt med konsekvent densitet och tjocklek, vilket är avgörande för applikationer där dimensionell noggrannhet är avgörande.
- Ytfinish: Trycket påverkar ytfinishen på den extruderade produkten. Högre tryck kan hjälpa till att jämna ut ytan och minska förekomsten av defekter som tomrum eller grova fläckar.
- Mekaniska egenskaper: Trycket under extrudering kan påverka materialets molekylära orientering, vilket i sin tur påverkar dess mekaniska egenskaper. Till exempel kan rätt tryck förbättra styrkan och styvheten hos den extruderade produkten.
Processeffektivitet
- Output Rate: Extruderingstrycket är direkt relaterat till extruderns utmatningshastighet. Högre tryck tillåter generellt högre extruderingshastigheter, vilket leder till ökad produktionseffektivitet.
- Energiförbrukning: Att bibehålla det optimala extruderingstrycket kan bidra till att minimera energiförbrukningen. Om trycket är för lågt kan extrudern kräva mer effekt för att uppnå önskad effekt, samtidigt som för högt tryck också kan leda till ökad energianvändning och slitage på maskinkomponenterna.
Faktorer som påverkar extruderingstrycket i begagnade plattextruderare
När det gäller använda plattextrudermaskiner kan flera faktorer påverka extruderingstrycket. Att förstå dessa faktorer är avgörande för att säkerställa optimal prestanda och produktkvalitet.
Maskinkonstruktion och skick
- Skruvdesign: Skruvens utformning, inklusive dess diameter, stigning och längd, har en betydande inverkan på extruderingstrycket. En väldesignad skruv kan effektivt transportera och komprimera materialet, vilket resulterar i högre tryck. I en begagnad extruder kan slitage på skruven minska dess effektivitet och påverka tryckgenereringen.
- fat skick: Skicket på pipan är också avgörande. Om pipan är sliten eller skadad kan det leda till läckage av materialet och minskat tryck. Regelbundet underhåll och inspektion av cylindern är nödvändiga för att säkerställa korrekt tryckuppbyggnad.
- Die Design: Formens utformning avgör formen och storleken på den extruderade produkten. En komplex formkonstruktion kan kräva högre tryck för att tvinga materialet genom de smala kanalerna. Dessutom bör formen underhållas ordentligt för att förhindra igensättning, vilket också kan påverka trycket.
Materialegenskaper
- Viskositet: Viskositeten hos materialet som extruderas är en av de viktigaste faktorerna som påverkar extruderingstrycket. Material med hög viskositet kräver högre tryck för att strömma genom extrudern och formen. Till exempel tenderar polymerer med långa kedjor eller höga molekylvikter att ha högre viskositeter och kräver därför mer tryck för extrudering.
- Smältpunkt: Materialets smältpunkt påverkar också trycket. Om materialet inte smälter ordentligt kan det orsaka stopp i extrudern och öka trycket. Extruderns temperaturkontrollsystem bör justeras för att säkerställa att materialet smälts vid lämplig temperatur.
- Tillsatser och fyllmedel: Närvaron av tillsatser och fyllmedel i materialet kan förändra dess reologiska egenskaper och påverka extruderingstrycket. Vissa tillsatser kan öka materialets viskositet, medan andra kan fungera som smörjmedel och minska trycket.
Driftsvillkor
- Skruvhastighet: Skruvens hastighet påverkar direkt extruderingstrycket. Ökning av skruvhastigheten leder i allmänhet till en ökning av trycket, eftersom mer material transporteras och komprimeras inuti cylindern. För hög skruvhastighet kan emellertid också orsaka överhettning av materialet och andra bearbetningsproblem.
- Temperatur: Temperaturen på extrudercylindern och formen har en betydande inverkan på materialets viskositet och därmed extruderingstrycket. Högre temperaturer kan minska materialets viskositet, vilket gör det lättare att extrudera och kräver lägre tryck. Temperaturen bör dock kontrolleras noggrant för att förhindra nedbrytning av materialet.
- Mottryck: Mottryck är det motstånd som materialet möter när det lämnar formen. Justering av mottrycket kan hjälpa till att kontrollera extruderingstrycket och kvaliteten på den extruderade produkten. Att öka mottrycket kan till exempel förbättra densiteten och ytfinishen hos produkten.
Extruderingstryckets inverkan på olika produkter
Extruderingstryckkraven varierar beroende på vilken typ av produkt som extruderas. Här är några exempel på hur extruderingstrycket påverkar olika produkter i samband med använda plattextruders:
Använd produktionslinje för plattrörsextruder
- För plåtrörsextrudering måste extruderingstrycket kontrolleras noggrant för att säkerställa att röret har en jämn väggtjocklek och en slät yta. Trycket bör vara tillräckligt för att tvinga det smälta materialet genom rörformen och bibehålla rörets form under kylning.
- Om trycket är för lågt kan röret ha en ojämn väggtjocklek eller kollapsa under extruderingsprocessen. Å andra sidan kan för högt tryck göra att röret brister eller utveckla inre spänningar.
Använd PE-rörtråd
- Vid tillverkning av PE-rörtråd påverkar extruderingstrycket trådens diameter och draghållfasthet. Högre tryck kan resultera i en tunnare och starkare tråd, men det kräver också mer exakt kontroll för att undvika brott.
- Trycket bör justeras enligt PE-materialets egenskaper och önskade specifikationer för tråden. En använd extruder kan behöva finjusteras för att uppnå det optimala trycket för att producera högkvalitativ PE-rörtråd.
Använd plast PE enskiktsrör produktionslinje
- För PE-rör i ett skikt av plast är extruderingstrycket avgörande för att säkerställa en jämn väggtjocklek och en bra ytfinish. Trycket bör hållas på en nivå som gör att materialet flyter smidigt genom formen och bildar ett enhetligt rör.
- Eventuella fluktuationer i trycket kan leda till variationer i rördiameter och väggtjocklek, vilket kan påverka rörets prestanda och hållbarhet.
Bibehålla optimalt extruderingstryck i begagnade plattextruderare
För att säkerställa optimal prestanda hos en begagnad plattextrudermaskin och bibehålla det önskade extruderingstrycket, kan följande steg vidtas:
Regelbundet underhåll
- Besiktning och rengöring: Inspektera regelbundet extruderns komponenter, inklusive skruven, cylindern och formen, för slitage och skador. Rengör komponenterna för att ta bort ansamlat material eller skräp som kan påverka tryckgenereringen.
- Smörjning: Korrekt smörjning av de rörliga delarna är avgörande för att minska friktionen och säkerställa smidig drift. Följ tillverkarens rekommendationer för smörjintervall och använd lämpliga smörjmedel.
- Kalibrering: Kalibrera regelbundet trycksensorerna och andra kontrollsystem för att säkerställa noggrann mätning och kontroll av extruderingstrycket.
Materialval och förberedelse
- Kvalitetskontroll: Använd högkvalitativa material som är lämpliga för extruderingsprocessen. Genomför materialtestning för att säkerställa att viskositeten, smältpunkten och andra egenskaper ligger inom det acceptabla intervallet.
- Förtorkning: Om materialet innehåller fukt bör det förtorkas för att förhindra ångbildning vid extrudering, vilket kan påverka trycket och produktkvaliteten.
Driftsrutiner
- Uppstart och avstängning: Följ de korrekta start- och avstängningsprocedurerna för att undvika plötsliga tryckförändringar. Öka gradvis skruvhastigheten och temperaturen under uppstart för att låta materialet flyta jämnt, och minska hastigheten och temperaturen gradvis under avstängning för att förhindra att materialet stelnar i extrudern.
- Övervakning och justering: Övervaka strängsprutningstrycket kontinuerligt under drift och gör justeringar efter behov. Om trycket avviker från det önskade området, kontrollera eventuella problem såsom materialblockeringar eller maskinfel.
Slutsats
Sammanfattningsvis är extruderingstrycket för en begagnad plattextrudermaskin en kritisk parameter som påverkar kvaliteten, konsistensen och effektiviteten hos extruderingsprocessen. Att förstå de faktorer som påverkar trycket och vidta lämpliga åtgärder för att upprätthålla optimalt tryck är avgörande för att uppnå högkvalitativa produkter och maximera maskinens prestanda.
Som leverantör av begagnade plattextrudermaskiner har vi åtagit oss att förse våra kunder med pålitlig och effektiv utrustning. Om du är intresserad av att köpa en begagnad plåtextrudermaskin eller har några frågor om extruderingstryck eller andra tekniska aspekter, är du välkommen att kontakta oss för mer information och för att diskutera dina specifika krav. Vi ser fram emot möjligheten att arbeta med dig och hjälpa dig att hitta rätt lösning för dina extruderingsbehov.
Referenser
- "Extrusion of Polymers: Theory and Practice" av Chris Rauwendaal
- "Handbook of Plastic Extrusion Technology" av Edward A. Gradoski och James L. White