

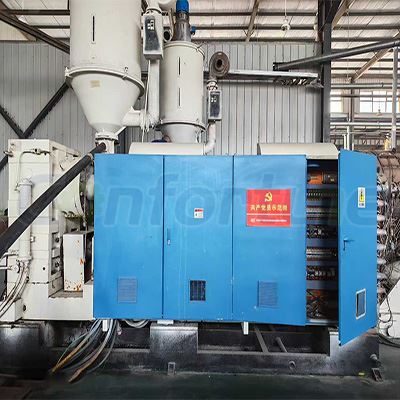
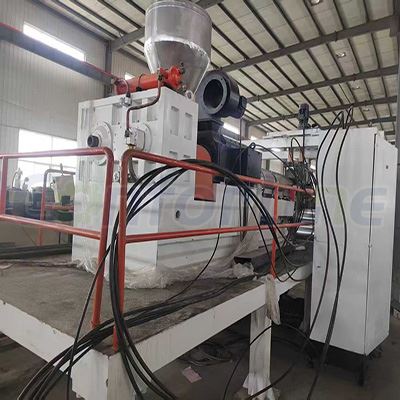
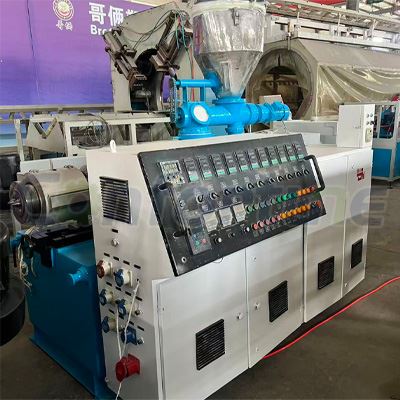
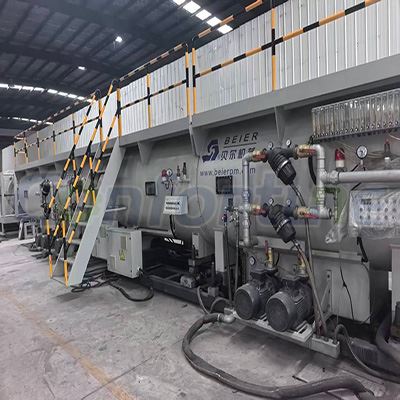
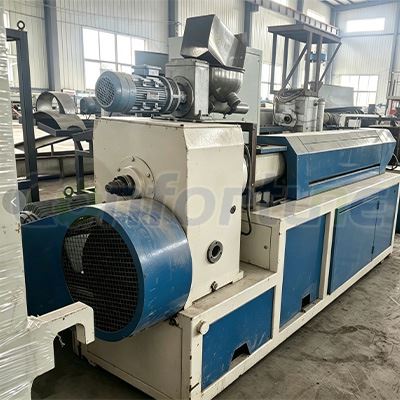
Hej där! Som leverantör av begagnade PE -rör extruderingslinjer blir jag ofta frågad om formen för dessa linjer. Så jag trodde att jag skulle skriva ett blogginlägg för att bryta ner det åt dig.
Låt oss börja med grunderna. Die är en avgörande del av PE -röreksträngsprocessen. Det är verktyget som formar den smälta plasten till den önskade rörprofilen. Konstruktionen av matrisen påverkar direkt kvaliteten, dimensionerna och prestandan för det slutliga PE -röret.
Typer av matröden
Det finns flera typer av matningsdesigner som vanligtvis används i använda PE -röreksträngslinjer. En av de mest populära är Cross - Head Die. Denna typ av matris är stor eftersom den gör det möjligt för extrudern att mata den smälta plasten i munstycket i rätt vinkel mot rörbildningsriktningen. Det används ofta för att producera rör med olika lager, som multi -skiktrör som kan ha förbättrade egenskaper som bättre resistens mot kemikalier eller förbättrad isolering.


En annan vanlig design är den raka - genom die. Som namnet antyder flödar den smälta plasten rakt genom matrisen i en linjär stig. Denna design är relativt enkel och används ofta för att producera enstaka skiktfasta väggrör. Om du är intresserad av en produktionslinje för solid väggrör kan du kolla inProduktionslinje för solid väggrör.
Nyckelfaktorer i matresign
När det gäller att utforma en dyn för en begagnad PE -röreksträngslinje finns det flera viktiga faktorer att tänka på.
Flödesfördelning
Döen måste säkerställa enhetligt flöde av den smälta plasten. Ojämnt flöde kan leda till tjockleksvariationer i rörväggen, vilket kan försvaga röret och påverka dess prestanda. Formgivare använder olika tekniker för att uppnå enhetligt flöde, såsom att noggrant utforma flödeskanalerna inuti matrisen och använda flödesenheter.
Temperaturkontroll
Temperaturen spelar en enorm roll i extruderingsprocessen. Die måste värmas upp till rätt temperatur för att hålla plasten i ett smält tillstånd och säkerställa ett korrekt flöde. Samtidigt är det viktigt att upprätthålla en konsekvent temperatur under hela matrisen för att undvika problem som ojämn kylning och vridning av röret. De flesta moderna matriser har byggt - i uppvärmnings- och kylsystem för att uppnå exakt temperaturkontroll.
Matmaterial
Valet av material för matrisen är också kritiskt. Det måste kunna motstå de höga temperaturerna och trycket som är involverade i extruderingsprocessen. Vanliga material inkluderar högkvalitativa stål som är resistenta mot slitage och korrosion. Ytans ytbehandling är också viktig, eftersom en slät yta hjälper plastflödet lättare och minskar risken för defekter i röret.
Die design för olika rörstorlekar
Om du tittar på begagnade PE -rörproduktionslinjer för olika rörstorlekar kommer matningsdesignen att variera i enlighet därmed. För mindre rör måste matrisen vara mer exakta när det gäller dess dimensioner för att säkerställa korrekt formning. Flödeskanalerna i matrisen för små rör är också mindre, vilket kräver noggrann design för att upprätthålla korrekt flöde.
Å andra sidan, för större rör, som de i intervallet 400 - 800 mm, måste matrisen vara mer robust för att hantera den högre volymen smält plast. Konstruktionen måste också redogöra för den längre kyltid som krävs för större rör för att förhindra sagging eller deformation. Om du är intresserad av enAnvänd PE Pipe Production Line 400 - 800mm, Die -designen kommer att optimeras för detta specifika storleksintervall.
Specialiserade mönster
Vissa begagnade PE -rör extruderingslinjer är designade för specialiserade applikationer. Om du till exempel behöver producera rör med komplexa former eller profiler krävs en specialutformad matris. Dessa matrisar kan vara ganska detaljerade och kan involvera avancerade tillverkningstekniker.
En annan specialiserad applikation är produktion av rör med specialfunktioner, såsom inre revben eller externa korrugeringar. Die -designen för dessa rör måste integrera nödvändiga element för att skapa dessa funktioner exakt.
Rollen som produktionslinjer för Jwell Pipe -extruder
Om du är på marknaden för en pålitlig använda röreksträngslinje kanske du vill överväga enAnvände Jwell Pipe Extruder Production Line. Jwell är ett välkänt varumärke i branschen, och deras begagnade produktionslinjer har ofta högkvalitativa dör. Dessa matriser är utformade med de senaste teknik- och tekniska principerna för att säkerställa effektiv och högkvalitativ rörproduktion.
Underhåll av Dies
Korrekt underhåll av matrisen är avgörande för att säkerställa dess livslängd och kvaliteten på de producerade rören. Regelbunden rengöring är nödvändig för att ta bort eventuella plastrester eller föroreningar som kan byggas upp i munstycket. Detta kan göras med specialiserade rengöringsmedel och verktyg.
Inspektion av matrisen för slitage och skador är också viktig. Eventuella tecken på slitage, såsom repor eller bucklor, bör hanteras snabbt för att förhindra defekter i rören. I vissa fall kan mindre reparationer göras på munstycket, medan i svårare fall kan ersättning krävas.
Slutsats
Sammanfattningsvis är DIE -designen av en begagnad PE -röreksträngslinje en komplex men avgörande aspekt av rörproduktionsprocessen. Det påverkar allt från rörens kvalitet och dimensioner till produktionslinjens effektivitet. Oavsett om du letar efter en solid väggrörsproduktionslinje, en linje för att producera stora diameterrör eller en specialiserad linje, är förståelse av Die -designen nyckeln till att göra rätt val.
Om du är intresserad av att köpa en begagnad PE Pipe -extruderingslinje eller har några frågor om Die -design, känn dig fri att nå en chatt. Jag är här för att hjälpa dig hitta den bästa lösningen för dina rörproduktionsbehov.
Referenser
- Plast extruderingsteknikhandbok, andra upplagan av Miles A. Tolinski
- Modern plast encyklopedi