

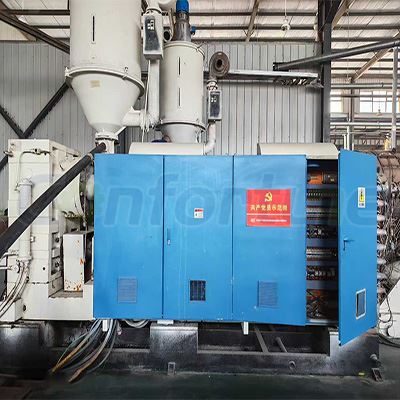
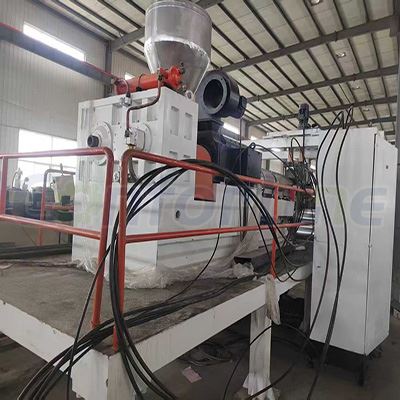
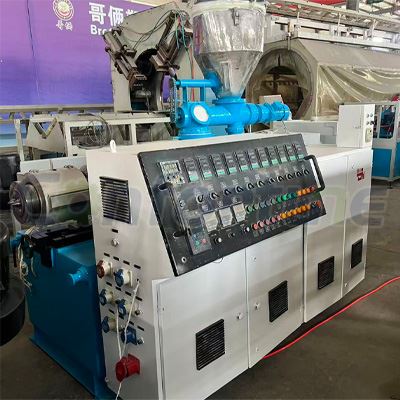
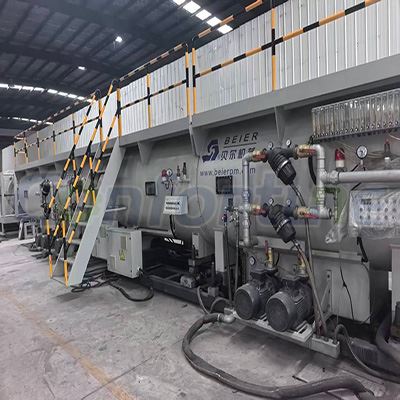
Som leverantör av begagnade PE -rör extruderingslinjer stöter jag ofta på frågor från kunder om kylmetoderna för dessa linjer. Att förstå kylningsprocessen är avgörande eftersom den direkt påverkar de slutliga PE -rörens kvalitet och prestanda. I den här bloggen kommer jag att fördjupa de olika kylmetoderna som används i en begagnad PE -röreksträngslinje.
Betydelsen av kylning i PE -röreksträng
Innan vi undersöker kylmetoderna är det viktigt att förstå varför kylning är så viktigt i PE -röreksträngsprocessen. När polyeten (PE) -material smälts och extruderas genom munstycket för att bilda ett rör, kommer det ut vid en mycket hög temperatur. Om röret inte kyls ordentligt kan det leda till flera problem. Till exempel kan röret deformera under sin egen vikt, vilket resulterar i en ojämn väggtjocklek. Dessutom kan felaktig kylning orsaka inre spänningar i röret, vilket kan leda till sprickor eller minskad mekanisk styrka över tid. Därför är ett effektivt kylsystem avgörande för att säkerställa dimensionell noggrannhet, strukturell integritet och den totala kvaliteten på PE -rören.
Luftkylning
En av de vanligaste kylmetoderna i en begagnad PE -röreksträngslinje är luftkylning. Denna metod involverar att blåsa omgivande luft eller kyld luft över det nyligen extruderade röret. Luftkylning är relativt enkel och kostnad - effektivt, vilket gör det till ett populärt val för många operatörer.
Luftkylningssystemet består vanligtvis av en serie fläktar eller blåsare som riktar luft på rörets yta. Luften tar bort värmen från röret genom konvektion. Kylningshastigheten beror på flera faktorer, såsom lufthastighet, temperatur och ytan på röret som utsätts för luften. Högre lufthastigheter resulterar i allmänhet i snabbare kylningshastigheter.
Luftkylning har dock sina begränsningar. Det är mindre effektivt jämfört med andra kylmetoder, särskilt för rör med större diameter eller rör med tjocka väggar. Kylningshastigheten kanske inte är tillräcklig för att förhindra deformation eller inre stressuppbyggnad i vissa fall. Luftkylning påverkas också starkt av omgivningstemperaturen och fuktigheten. I varma och fuktiga miljöer kan kylningseffektiviteten för luftkylning minskas avsevärt.
Vattenkylning
Vattenkylning är en annan allmänt använt metod i använda PE -rörekstredningslinjer. Det är mer effektivt än luftkylning eftersom vatten har en mycket högre värmekapacitet än luft, vilket innebär att det kan ta upp mer värme från röret under en kortare period.
Det finns två huvudtyper av vattenkylningssystem: nedsänkningskylning och spraykylning.
Nedsänkningskylning
Vid nedsänkningskylning är det nyligen extruderade röret nedsänkt i en vattentank. Vattnet i tanken absorberar värmen från röret, och det uppvärmda vattnet ersätts kontinuerligt med färskt, svalt vatten för att upprätthålla en jämn kyltemperatur. Fördjupningskylning ger en enhetlig kyleffekt runt rörets hela omkrets, vilket hjälper till att säkerställa dimensionell noggrannhet.
Denna metod är särskilt lämplig för stor diameter och tjocka muromgärdade rör eftersom den kan ge en hög kylningshastighet. Emellertid kräver nedsänkningskylning en stor mängd vatten och ett relativt stort utrymme för vattentanken. Det finns också en risk för att vatten kommer in i röret om röret inte är ordentligt tätat i ändarna, vilket kan orsaka defekter i röret.
Spraykylning
Spraykylning innebär att spruta en fin dimma med vatten på rörets yta. Vattendropparna förångas vid kontakt med det heta röret och absorberar en stor mängd värme i processen. Spraykylning kombinerar fördelarna med både luft- och vattenkylning. Det kan ge en relativt hög kylningshastighet vid användning av mindre vatten jämfört med nedsänkningskylning.
Spraymunstyckena är vanligtvis arrangerade i ett cirkulärt mönster runt röret för att säkerställa enhetlig kylning. Storleken och fördelningen av vattendropparna såväl som spraytrycket kan justeras för att optimera kylningseffekten. Spraykylning är mer flexibel än nedsänkningskylning och kan enkelt integreras i befintliga extruderingslinjer.
Kombinationskylning
För att övervinna begränsningarna för individuella kylmetoder använder många använda PE -röreksträngslinjer en kombination av luft- och vattenkylning. Detta tillvägagångssätt kombinerar fördelarna med båda metoderna för att uppnå en mer effektiv och enhetlig kylningsprocess.
Till exempel kan det inledande kylstadiet göras med luftkylning för att snabbt ta bort en betydande mängd ytvärme. Detta hjälper till att förhindra att röret håller sig vid kylutrustningen. Sedan kan röret kylas ytterligare med vattenkylning för att uppnå önskad slutlig temperatur och dimensionell stabilitet.
Kombinationskylningssystem kan anpassas efter de specifika kraven i rörproduktionen, såsom rördiametern, väggtjockleken och produktionshastigheten. Genom att noggrant justera parametrarna för varje kylstadium kan operatörerna säkerställa rörproduktion av hög kvalitet.
Kylning i olika rörstorlekar och applikationer
Valet av kylmetod beror också på storleken och appliceringen av PE -rören. För små diameterrör som används i applikationer som VVS eller bevattning, kan luftkylning eller en kombination av luft- och lätt spraykylning vara tillräcklig. Dessa rör har en relativt liten ytarea och tunna väggar, så att de kan kylas relativt snabbt.
Å andra sidan kräver stora rörledningar som används i applikationer som avloppssystem eller gastransport effektivare kylmetoder. Fördjupningskylning eller en kombination av spray- och nedsänkningskylning används ofta för dessa rör för att säkerställa korrekt kylning och förhindra inre stress.


Underhålla kylsystemet i en begagnad PE -rörekstredningslinje
Korrekt underhåll av kylsystemet är avgörande för att säkerställa dess långsiktiga prestanda. För luftkylningssystem är regelbunden rengöring av fläktarna och luftkanalerna nödvändig för att förhindra att damm och skräp blockerar luftflödet. Fans bör också kontrolleras för korrekt drift och smörjning.
I vattenkylningssystem måste vattenkvaliteten övervakas och underhållas. Hårt vatten kan orsaka uppbyggnad av skala i rören och kylutrustningen, vilket kan minska kyleffektiviteten. Vattenbehandlingsmetoder såsom filtrering och mjukning kan krävas för att förhindra bildning av skalor. Dessutom bör vattenpumpar, ventiler och munstycken inspekteras regelbundet för läckor och korrekt funktion.
Slutsats
Sammanfattningsvis spelar kylningsmetoden för en begagnad PE -röreksträngslinje en avgörande roll i kvaliteten och prestandan för de slutliga PE -rören. Luftkylning är enkel och kostnad - effektiv men har begränsningar när det gäller effektivitet. Vattenkylning, inklusive nedsänkning och spraykylning, är effektivare men kräver mer resurser och noggrant underhåll. En kombination av luft- och vattenkylning kan ge det bästa av båda världarna och erbjuder en mer optimerad kyllösning.
Som leverantör avBegagnad plaströrsmaskin,Begagnad röreksprutningslinjeochAnvänd PE Pipe Production Line 400 - 800mm, vi förstår vikten av ett pålitligt kylsystem. Vi kan förse dig med högkvalitativa PE -röreksträngslinjer utrustade med effektiva kylsystem. Oavsett om du är en liten skalproducent eller en storskalig industriell tillverkare, kan vi erbjuda anpassade lösningar för att uppfylla dina specifika krav.
Om du är intresserad av att köpa en begagnad PE Pipe -extruderingslinje eller har några frågor om kylmetoderna eller andra aspekter av extruderingsprocessen, vänligen kontakta oss. Vi är redo att hjälpa dig att göra rätt val för dina produktionsbehov.
Referenser
- "Plast extrudering Technology Handbook" av Allan A. Griff.
- "Polymerbehandling: principer och design" av Z. Tadmor och CG Gogos.