

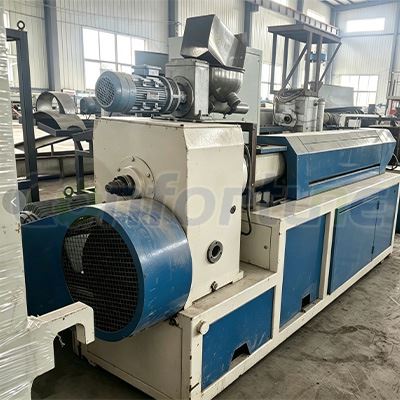
Hej där! Som leverantör av Used PE Pipe Extrusion Line får jag ofta frågan om styrsystemet för dessa maskiner. Så jag tänkte skriva ett blogginlägg för att dela med mig av lite insikter om hur styrsystemet för en begagnad PE-rörsträngsprutningslinje är.
Först och främst, låt oss prata om vad en PE-rörsträngsprutningslinje gör. Det är en maskin som tar polyeten (PE) harts och förvandlar det till rör av olika storlekar och tjocklekar. Processen går ut på att värma hartset tills det är smält och sedan tvinga det genom ett munstycke för att ge det formen av ett rör. Extruderingslinjens kontrollsystem spelar en avgörande roll för att säkerställa att denna process löper smidigt och att de producerade rören uppfyller de erforderliga kvalitetsstandarderna.
Grunderna i styrsystemet
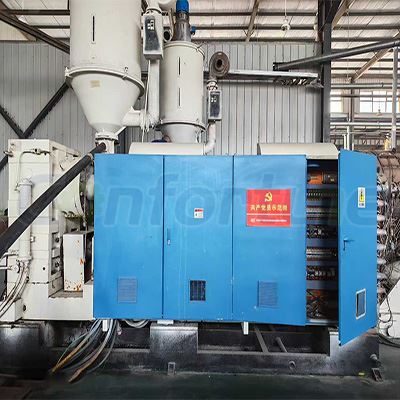
Styrsystemet för en begagnad PE-rörsträngsprutningslinje är som maskinens hjärna. Det är ansvarigt för att övervaka och kontrollera alla nyckelprocesser och parametrar som är involverade i extruderingsprocessen. Detta inkluderar saker som temperaturen i uppvärmningszonerna, hastigheten på extruderskruven, trycket i munstycket och kylningshastigheten för rören.
En av huvudkomponenterna i styrsystemet är den programmerbara logiska styrenheten (PLC). PLC är en specialiserad dator som är designad för att styra industriella processer. Den använder en uppsättning förprogrammerade instruktioner för att övervaka och justera de olika parametrarna för extruderingslinjen i realtid. Om exempelvis temperaturen i en av värmezonerna blir för hög kan PLC:n automatiskt minska effekten till värmaren för att få ner temperaturen tillbaka till önskad nivå.
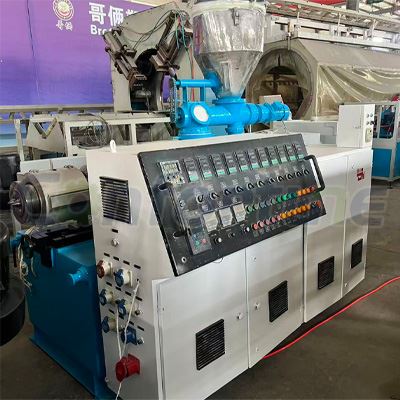
En annan viktig del av styrsystemet är människa-maskin-gränssnittet (HMI). HMI är en pekskärm som låter operatören interagera med styrsystemet. Genom HMI kan operatören ställa in önskade parametrar för extruderingsprocessen, övervaka maskinens aktuella status och få varningar om några problem uppstår. Till exempel, om trycket i formen överskrider säkerhetsgränsen, kommer HMI att visa ett larm för att meddela operatören.
Temperaturkontroll
Temperaturkontroll är en av de mest kritiska aspekterna av PE-rörextruderingsprocessen. Polyetenhartset måste värmas upp till rätt temperatur för att smälta och flyta smidigt genom extrudern. Om temperaturen är för låg kommer hartset inte att smälta ordentligt, vilket kan leda till rör av dålig kvalitet med ojämn väggtjocklek. Å andra sidan, om temperaturen är för hög kan hartset brytas ned, vilket resulterar i rör med minskad styrka och hållbarhet.
Styrsystemet för en använd PE-rörsträngsprutningslinje har typiskt flera uppvärmningszoner längs strängsprutmaskinens längd. Varje värmezon är utrustad med en egen temperaturgivare och värmare. PLC:n övervakar kontinuerligt temperaturen i varje zon och justerar effekten till värmarna efter behov för att bibehålla den inställda temperaturen. Detta säkerställer att hartset värms upp jämnt och att extruderingsprocessen går smidigt.


Skruvhastighetskontroll
Extruderskruvens hastighet spelar också en avgörande roll för kvaliteten på de producerade rören. Skruven är ansvarig för att transportera det smälta hartset från tratten till formen. Om skruvhastigheten är för låg blir produktionshastigheten låg och rören kan ha en grov yta. Omvänt, om skruvhastigheten är för hög, kanske hartset inte blandas ordentligt, vilket kan leda till rör med inkonsekventa egenskaper.
Styrsystemet låter operatören ställa in önskad skruvhastighet genom HMI. PLC:n justerar sedan hastigheten på motorn som driver skruven för att bibehålla den inställda hastigheten. Dessutom kan styrsystemet också övervaka skruvens vridmoment för att säkerställa att den fungerar inom det säkra området. Om vridmomentet överskrider gränsen kan PLC:n automatiskt minska skruvhastigheten för att förhindra skador på maskinen.
Tryckkontroll
Att upprätthålla rätt tryck i formen är avgörande för att producera rör med rätt dimensioner och väggtjocklek. Trycket i formen bestäms av flödeshastigheten för det smälta hartset och motståndet hos munstycket. Om trycket är för lågt kan rören vara underdimensionerade eller ha en tunn vägg. Om trycket är för högt kan rören vara överdimensionerade eller ha en tjock vägg.
Styrsystemet använder en trycksensor för att övervaka trycket i formen. PLC:n justerar sedan extruderskruvens hastighet eller flödeshastigheten för hartset för att bibehålla det inställda trycket. Detta säkerställer att de rör som produceras har önskade dimensioner och kvalitet.
Kylningskontroll
Efter att rören har extruderats från formen måste de kylas ner snabbt för att stelna och behålla sin form. Kylhastigheten är en viktig faktor som påverkar kvaliteten på rören. Om kylningshastigheten är för låg kan rören deformeras eller ha inre spänningar. Om kylningshastigheten är för hög kan rören utveckla sprickor eller få en skör yta.
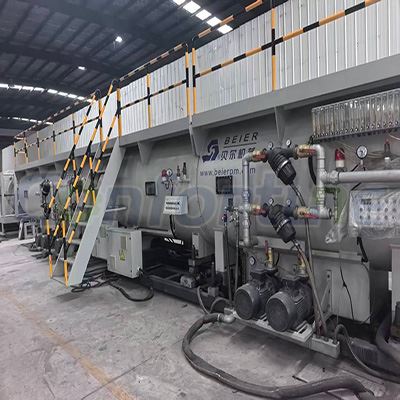
Styrsystemet för en använd PE-rörsträngsprutningslinje inkluderar vanligtvis ett kylsystem, såsom ett vattenbad eller luftkylningssystem. Operatören kan ställa in önskad kylhastighet genom HMI, och PLC:n kommer att justera kylmediets flödeshastighet (vatten eller luft) därefter. Detta säkerställer att rören kyls i rätt takt och att de har önskade egenskaper.
Olika typer av styrsystem
Det finns olika typer av styrsystem tillgängliga för använda PE-rörsträngsprutningslinjer, beroende på graden av automatisering och sofistikering som krävs. Vissa av de mer grundläggande styrsystemen kan bara ha enkla på/av-kontroller för värmare och motorer, medan mer avancerade system kan ha helautomatiska funktioner, såsom självdiagnos och fjärrövervakning.
Till exempel några av våraAnvänd PE Pipe Extrusion Linekommer med ett toppmodernt kontrollsystem som använder avancerade algoritmer för att optimera extruderingsprocessen. Dessa system kan automatiskt justera parametrarna baserat på typen av harts som används, önskade rördimensioner och andra faktorer. Detta förbättrar inte bara kvaliteten på rören utan ökar också produktionseffektiviteten och minskar driftskostnaderna.
Våra produkterbjudanden
Vi har ett brett utbud av begagnade PE-rörsträngsprutningslinjer tillgängliga, var och en med sitt eget unika kontrollsystem. Till exempel vår16 mm - 32 mm PE en ut två rörledningär ett populärt val för små till medelstora rörtillverkningar. Den har ett användarvänligt kontrollsystem som möjliggör enkel användning och justering av nyckelparametrarna.
Ett annat bra alternativ är vårtJinwei Hdpe Tre-lagers Co-extrusion produktionslinje. Denna linje är designad för att producera högkvalitativa trelagers HDPE-rör. Dess avancerade kontrollsystem säkerställer exakt kontroll av extruderingsprocessen för varje lager, vilket resulterar i rör med utmärkta mekaniska egenskaper och barriärprestanda.
Slutsats
Sammanfattningsvis är styrsystemet för en begagnad PE-rörsträngsprutningslinje en komplex och väsentlig del av maskinen. Det spelar en avgörande roll för att säkerställa kvaliteten, effektiviteten och tillförlitligheten hos extruderingsprocessen. Oavsett om du letar efter ett grundläggande styrsystem eller ett mer avancerat automatiserat system har vi rätt lösning för dig.
Om du letar efter en begagnad PE-rörsträngsprutningslinje eller har några frågor om våra produkter, tveka inte att höra av dig. Vi är här för att hjälpa dig att hitta den perfekta maskinen för dina behov och ge dig all support och vägledning du behöver. Låt oss inleda ett samtal och se hur vi kan arbeta tillsammans för att ta din rörproduktion till nästa nivå!
Referenser
- "Plastics Extrusion Technology Handbook" av Allan A. Griff.
- Tadmor och CG Gogos.