

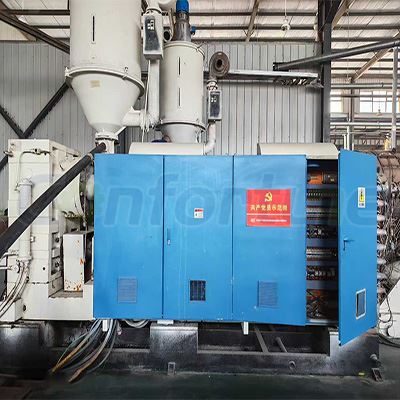
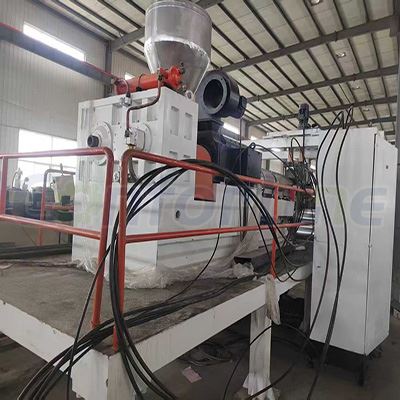
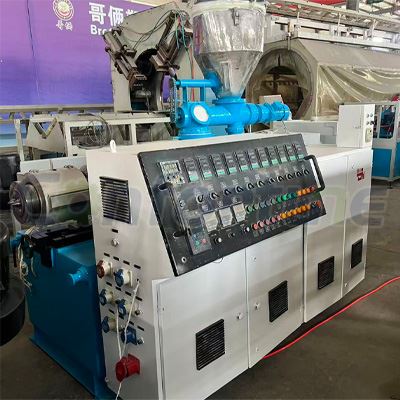
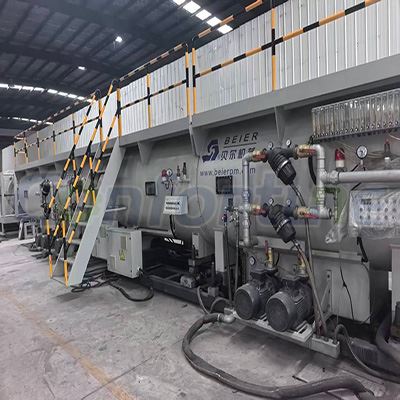
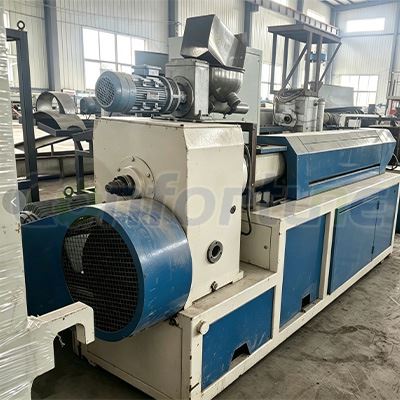
Som leverantör av begagnade rörextruder är det avgörande för både våra kunder och vår verksamhet att förstå kraftbehovet för dessa maskiner. Strömförbrukningen påverkar inte bara driftskostnaden utan också extruderns totala effektivitet och prestanda. I den här bloggen kommer vi att fördjupa de olika faktorerna som bestämmer kraftkraven för en begagnad röreksträngare och hur dessa krav kan påverka din produktionsprocess.
Faktorer som påverkar kraftkraven
1. Maskinstorlek och kapacitet
Storleken och kapaciteten för en begagnad rörextruder är primära faktorer som påverkar dess kraftbehov. Större extruder med högre produktionskapacitet kräver i allmänhet mer kraft. Detta beror på att de måste driva större skruvar, värma större fat och hantera en större volym material. Till exempel kan en liten skala som används rörtextruder designad för att producera tunna muromgärdade rör med en låg utgångshastighet ha en relativt blygsam kraftklassificering, kanske i intervallet 10 - 30 kilowatt. Å andra sidan kan en stor industriell kvalitetsbegärare extruder som kan producera tjocka muromgärdade rör med hög hastighet kräva 100 kilowatt eller mer.
2. Skruvdesign och konfiguration
Skruven på en rörextruder spelar en viktig roll i extruderingsprocessen. Olika skruvkonstruktioner, såsom enstaka skruv och tvillingskruv, har olika effektkrav. Twin - Skruvextruder kräver vanligtvis mer kraft än enstaka - skruvextruder. Detta beror på att tvillingstruerande extruder har två inblandningsskruvar som måste drivas samtidigt, och de används ofta för mer komplexa material och processer, såsom sammansättning och extrudering med hög hastighet. Dessutom påverkar även längden - till - diameterförhållandet (L/D) på skruven strömförbrukningen. Ett högre L/D -förhållande innebär vanligtvis att mer arbete görs på materialet, vilket kräver mer kraft för att köra skruven.

3. Materialtyp och egenskaper
Den typ av material som extruderas har en betydande inverkan på kraftkraven. Material med hög viskositet, såsom vissa tekniska plast, kräver mer kraft för att smälta och extrudera jämfört med lågviskositetsmaterial som polyeten. Materialets smältningstemperatur är en annan viktig faktor. Material med höga smältpunkter behöver mer energi för att nå bearbetningstemperaturen, vilket ökar kraftförbrukningen för uppvärmningselementen i extruderfatet. Till exempel har polykarbonat en relativt hög smältpunkt och kräver mer effekt för uppvärmning och extrudering jämfört med polypropen.
4. Produktionshastighet
Hastigheten med vilken röreksträngaren fungerar påverkar också strömförbrukningen. Högre produktionshastigheter kräver i allmänhet mer kraft. När extrudern går snabbare måste skruven rotera snabbare, och uppvärmnings- och kylsystemen måste arbeta mer effektivt för att upprätthålla de korrekta bearbetningsförhållandena. Om du vill öka utgången från din begagnade rörextruder måste du se till att strömförsörjningen kan möta den ökade efterfrågan.
Kraftkomponenter i en begagnad rörextruder
1. Körmotor
Drivmotorn är en av de viktigaste krafterna - konsumtiv komponenter i en röreksträngare. Det ger den mekaniska energin för att rotera skruven. Kraftgraden för drivmotorn väljs baserat på extruderens storlek, kapacitet och typ. En högmomentmotor krävs ofta för extruder som behöver hantera högviskositetsmaterial eller arbeta med höga hastigheter. Drivmotorns effektivitet påverkar också strömförbrukningen. Nyare motorer med avancerad teknik, såsom variabla frekvensenheter (VFD), kan justera motorhastigheten enligt de faktiska produktionskraven och därmed spara energi.
2. Uppvärmningssystem
Värmesystemet ansvarar för att smälta plastmaterialet i extruderfatet. Det består vanligtvis av elektriska värmare eller oljevärmesystem. Kraften som krävs för uppvärmning beror på storleken på fatet, materialets smältningstemperatur och isoleringen av fatet. God isolering kan minska värmeförlusten och sänka kraftförbrukningen för värmesystemet. Om till exempel isoleringen av fatet är dålig kommer en stor mängd värme att spridas i miljön, och värmesystemet måste arbeta hårdare för att upprätthålla den erforderliga temperaturen.
3. Kylsystem
Kylsystemet används för att styra temperaturen på extruderfatet och matrisen. Det hjälper till att förhindra över uppvärmning av materialet och säkerställer kvaliteten på det extruderade röret. Kylsystemets strömförbrukning beror på kylarens typ och storlek. Vatten - Kylda system används ofta, och deras kraftkrav är relaterade till pump- och fläktmotorerna som används i systemet. I vissa fall kan luftkylda system användas, vilket i allmänhet konsumerar mindre kraft men kan ha lägre kylningseffektivitet.

Beräkning av kraftkrav
Att beräkna de exakta effektkraven för en begagnad röreksträngare kan vara komplex, eftersom det innebär att man överväger flera faktorer. En grov uppskattning kan dock göras baserat på följande steg:
- Bestäm kraften på drivmotorn: Se tillverkarens specifikationer eller användningsindustri - Standardkraftsbetyg baserat på extruderens storlek och kapacitet. Till exempel, för en liten singelskruvextruder med en skruvdiameter på 30 mm och en produktionskapacitet på 10 - 20 kg/h, kan drivmotorns kraft vara cirka 5 - 10 kilowatt.
- Uppskatta kraften i värmesystemet: Beräkna värmen som krävs för att smälta materialet baserat på dess specifika värmekapacitet, smälttemperatur och massflödeshastigheten. Tänk sedan på värmesystemets effektivitet. Som en tumregel kan kraften i värmesystemet för en typisk plastextruder variera från 5 - 20 kilowatt, beroende på fatets storlek.
- Lägg till kylsystemets kraft: Kylsystemets kraft är vanligtvis en relativt liten del av den totala kraften. För en liten till -medelstor extruder kan kylsystemets kraft vara cirka 1 - 5 kilowatt.
Det totala effektbehovet för den använda röreksträngaren är summan av kraften för drivmotorn, värmesystemet och kylsystemet.
Påverkan av kraftkrav på produktionen
1. Operativ kostnad
Krav på höga effekt innebär högre driftskostnader. Elektricitet är en betydande kostnad i röreksträngsprocessen. Genom att förstå och optimera kraftkraven för din begagnade rörextruder kan du minska din energiförbrukning och spara pengar. Att använda energi - effektiva motorer och förbättra isoleringen av värmesystemet kan till exempel leda till betydande kostnadsbesparingar över tid.
2. Produktionseffektivitet
Otillräcklig kraftförsörjning kan begränsa produktionseffektiviteten för röreksträngaren. Om motorn inte har tillräckligt med kraft för att driva skruven med den erforderliga hastigheten kommer extruderens utgång att reduceras. Å andra sidan, om värmesystemet inte kan ge tillräckligt med värme, kanske materialet inte smälter ordentligt, vilket resulterar i dåliga kvalitetsrör. Därför är det viktigt att säkerställa att strömförsörjningen uppfyller extruderens krav för att upprätthålla högkvalitativ och effektiv produktion.
Våra erbjudanden
Hos vårt företag erbjuder vi ett brett utbud av begagnade rörextruder, inklusiveBegagnad korrugerad röreksträngsmaskin,Begagnad enskikts PE-rörproduktionslinjeochBegagnad rörextruderproduktionslinje. Vi förstår vikten av kraftkrav och kan ge detaljerad information om kraftförbrukningen för varje maskin. Vårt team av experter kan också hjälpa dig att välja den mest lämpliga använda rörextrudern baserat på dina produktionsbehov och kraftförsörjningsfunktioner.
Om du är intresserad av att köpa en begagnad röreksträngare eller har några frågor om strömkrav, vänligen kontakta oss för en detaljerad diskussion. Vi är engagerade i att förse dig med högkvalitativ utrustning och professionell teknisk support för att säkerställa framgången för din röreksträngsprutning.
Referenser
- "PLASTICS EXTRUSION TECHNOLOGY HANDBOK" av Allan A. Griff.
- "Extrudering: The Definitive Processing Guide and Handbook" av Christopher Rauwendaal.