

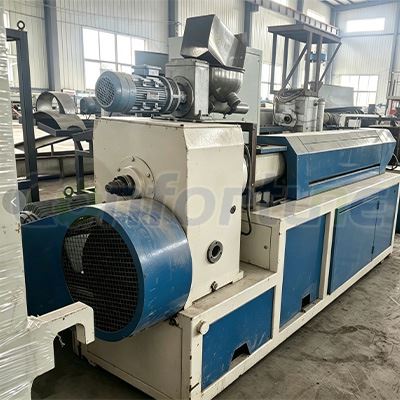
Som leverantör av använda extruders av plaströr förstår jag vikten av att optimera skruvkonfigurationen för olika plast. Skruven är hjärtat i extrudern, och dess design och konfiguration spelar en avgörande roll för att bestämma kvaliteten och effektiviteten i extruderingsprocessen. I det här blogginlägget kommer jag att dela några insikter om hur du optimerar skruvkonfigurationen för en begagnad plaströrsextruder för olika plast.
Förstå grunderna i skruvdesign
Innan du dyker in i optimeringsprocessen är det viktigt att förstå de grundläggande komponenterna i en skruv och hur de påverkar extruderingsprocessen. En typisk skruv består av tre huvudsektioner: matningsavsnittet, kompressionssektionen och mätningssektionen.
- Matningsavdelning: Detta är den första delen av skruven, där plasthartset matas in i extrudern. Foderavsnittet har en stor tonhöjd och en djup kanal för att underlätta ett effektivt intag av plastmaterialet.
- Kompressionssektion: När plasten rör sig längs skruven kommer den in i kompressionssektionen. Här minskar skruvens tonhöjd gradvis och kanaldjupet blir grundare. Denna kompressionsåtgärd hjälper till att smälta plasten och bygga upp tryck.
- Mätningssektion: Mätningssektionen är den sista delen av skruven, där den smälta plasten mäts och levereras till munstycket i en konsekvent hastighet. Mätningssektionen har en konstant tonhöjd och en grunt kanal för att säkerställa enhetligt flöde och tryck.
Faktorer som påverkar skruvkonfigurationen
Flera faktorer måste beaktas när du optimerar skruvkonfigurationen för olika plast:
- Plasttyp: Olika plast har olika smältpunkter, viskositeter och flödesegenskaper. Exempelvis har högdensitetspolyeten (HDPE) en högre smältpunkt och lägre viskositet jämfört med polyvinylklorid (PVC). Därför kan skruvkonfigurationen för HDPE behöva vara annorlunda än för PVC för att säkerställa korrekt smältning och extrudering.
- Extruderingshastighet: Den önskade extruderingshastigheten spelar också en roll för att bestämma skruvkonfigurationen. Högre extruderingshastigheter kan kräva en skruv med en större diameter eller ett högre kompressionsförhållande för att säkerställa tillräcklig smält- och tryckuppbyggnad.
- Produktspecifikationer: Specifikationerna för slutprodukten, såsom väggtjocklek, diameter och tolerans, kan också påverka skruvkonfigurationen. Till exempel kan ett tunnväggigt rör kräva en skruv med en mer exakt mätningssektion för att säkerställa enhetlig väggtjocklek.
Optimering av skruvkonfiguration för olika plast
Polyeten (PE)
Polyeten är en av de mest använda plasten vid röreksträng. Den har god kemisk resistens, låg friktionskoefficient och hög styrka. För att optimera skruvkonfigurationen för PE kan följande överväganden göras:
- Komprimeringsförhållande: Ett kompressionsförhållande på 2,5: 1 till 3,5: 1 rekommenderas vanligtvis för PE. Detta kompressionsförhållande hjälper till att smälta PE -hartset effektivt och bygga upp tillräckligt med tryck för extrudering.
- L/D: Förhållandet längd-till-diameter (L/D) ska vara cirka 24: 1 till 30: 1. En längre skruv ger mer uppehållstid för plasten att smälta och blandas, vilket resulterar i bättre produktkvalitet.
- Skruvgeometri: Skruven bör ha en slät yta för att minska friktionen och förhindra materialuppbyggnad. En barriärskruvkonstruktion kan också användas för att förbättra smälteffektiviteten och minska risken för överhettning.
Polyvinylklorid (PVC)
PVC är en annan allmänt använt plast vid röreksträng. Det har utmärkt brandmotstånd, kemisk motstånd och väderbarhet. PVC är emellertid mer känslig för värme och skjuvning jämfört med PE. Därför måste skruvkonfigurationen för PVC optimeras noggrant:
- Komprimeringsförhållande: Ett lägre kompressionsförhållande på 1,8: 1 till 2,2: 1 används vanligtvis för PVC för att förhindra överhettning och nedbrytning.
- L/D: Ett L/D -förhållande på 20: 1 till 24: 1 är tillräckligt för PVC -strängsprutning. En kortare skruv kan hjälpa till att minska uppehållstiden för PVC -materialet och minimera risken för termisk nedbrytning.
- Skruvgeometri: Skruven bör ha en speciell design för att förhindra att PVC sticker och bränner. En PVC-specifik skruv kan ha en djupare foderavsnitt, en mer gradvis kompressionssektion och en speciell ytbehandling för att förbättra dess anti-stickande egenskaper.
Polypropen (PP)
Polypropylen är en lätt och höghållfast plast med god kemisk motstånd och värmebeständighet. För att optimera skruvkonfigurationen för PP kan följande tips följas:


- Komprimeringsförhållande: Ett kompressionsförhållande på 3: 1 till 4: 1 är lämplig för PP. Detta kompressionsförhållande hjälper till att smälta PP -hartset och bygga upp tillräckligt med tryck för extrudering.
- L/D: Ett L/D -förhållande på 25: 1 till 32: 1 rekommenderas för PP -strängsprutning. En längre skruv ger bättre smältning och blandning av PP -materialet.
- Skruvgeometri: Skruven bör ha en skarp kant för att skära igenom PP -pelletsen och förbättra smälteffektiviteten. En Maddock -blandningssektion kan också läggas till för att förbättra blandningen och homogeniseringen av den smälta PP.
Våra använda extruders av plaströr
Hos vårt företag erbjuder vi ett brett utbud avAnvände korrugerad rörsträngare med dubbla väggar,Produktionslinjeoch90 - 315 mm HDPE -röreksträngslinje. Våra använda extruderare inspekteras och renoveras noggrant för att säkerställa tillförlitlig prestanda och högkvalitativ produktion. Vi tillhandahåller också teknisk support och anpassningstjänster för att hjälpa våra kunder att optimera skruvkonfigurationen för deras specifika plastmaterial och produktkrav.
Slutsats
Optimering av skruvkonfigurationen för en begagnad plaströrsextruder för olika plast är ett kritiskt steg för att säkerställa effektiv och högkvalitativ extrudering. Genom att förstå de grundläggande principerna för skruvdesign, med tanke på de faktorer som påverkar skruvkonfigurationen och följer spetsarna för olika plast kan du uppnå bättre extruderingsresultat och förbättra prestandan för din extruder. Om du är intresserad av våra använda plaströrsextruder eller behöver mer information om skruvoptimering, vänligen kontakta oss för en detaljerad diskussions- och upphandlingsförhandling.
Referenser
- "PLASTICS EXTRUSION TECHNOLOGY" av DV Rosato och DV Rosato Jr.
- "Extrudering dör för plast och gummi" av JD Argyropoulos